
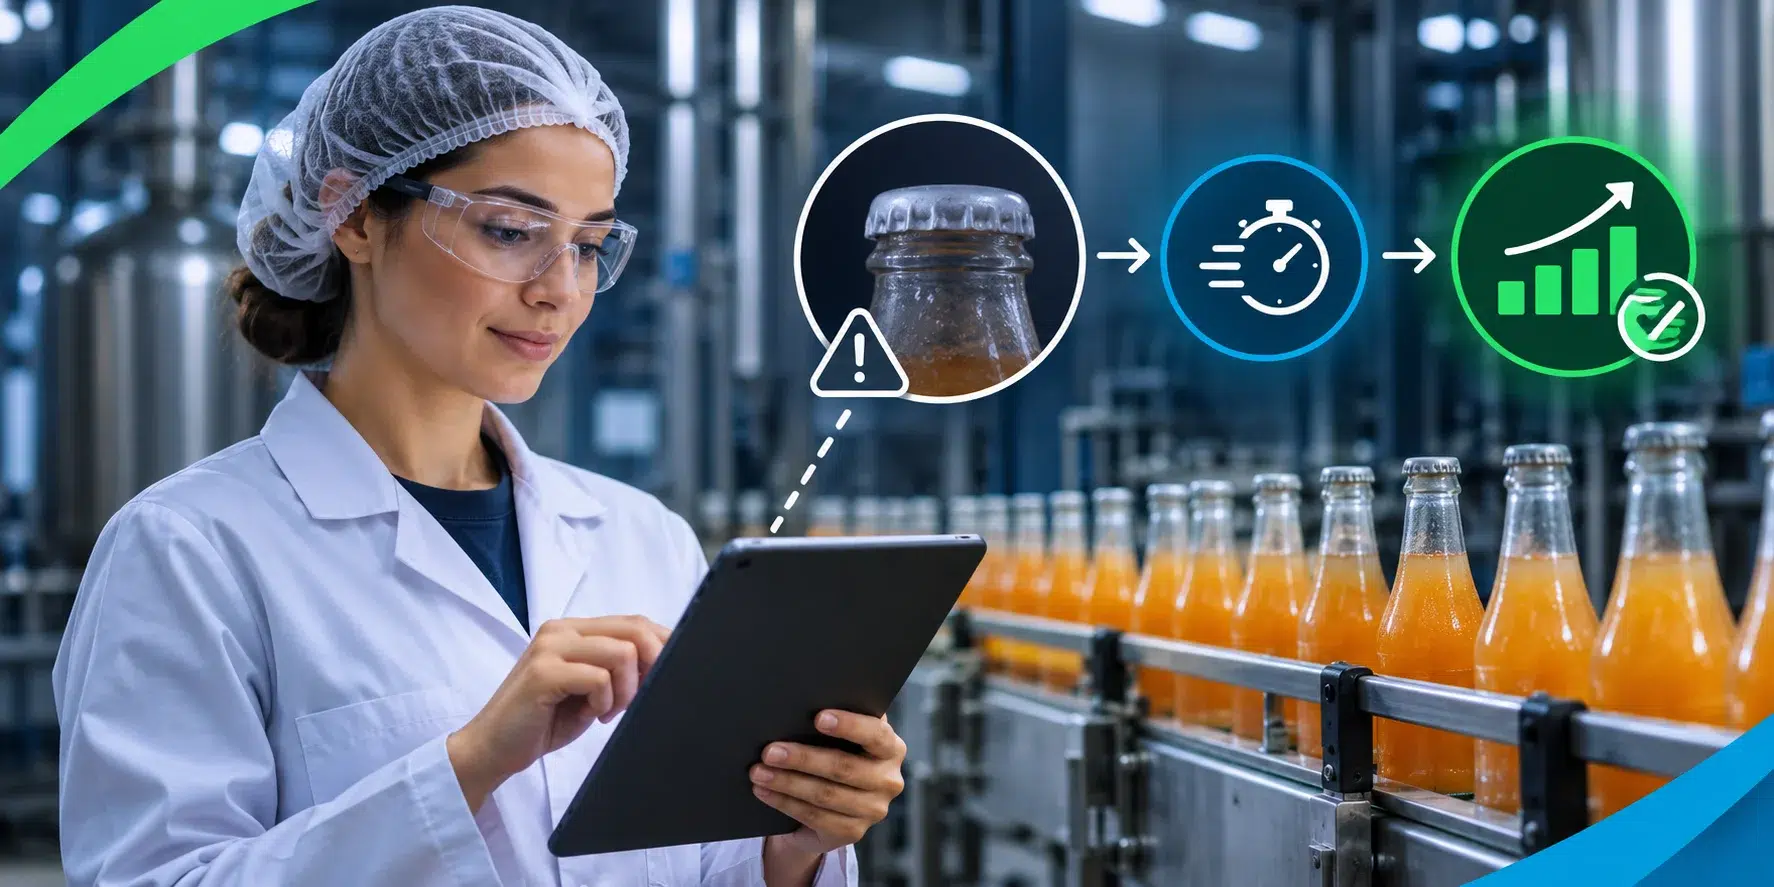
Paradas não programadas, descartes de bateladas inteiras e recolhimentos emergenciais custam milhões todos os anos às plantas fabris. Na operação diária da indústria de bebidas, cada segundo transcorrido entre a detecção de um desvio analítico e a intervenção física na linha determina se um lote será aproveitado ou enviado diretamente ao tratamento de efluentes. Lidar com produtos líquidos e de consumo massivo exige uma precisão microbiológica e físico-química que não tolera hesitações burocráticas ou anotações manuais em papel.
A competitividade moderna cobra eficiência máxima nos custos de transformação. Quando a detecção de anomalias fica restrita a relatórios preenchidos no encerramento do turno, a tomada de decisão chega tarde demais, convertendo pequenas variações operacionais em prejuízos financeiros irrecuperáveis. A chave para interromper esse ciclo vicioso reside em estruturar métodos de captura imediata de dados fabris, integrando o operador da linha à equipe de garantia da qualidade por meio de processos claros, transparentes e sustentados por tecnologia robusta.
Este artigo disseca as raízes das perdas fabris no processamento de líquidos. Ao longo das próximas seções, você entenderá exatamente como blindar sua fábrica, reduzir refugos operacionais e implementar uma cultura de resposta imediata que proteja a rentabilidade da sua planta fabril do início da matéria-prima até a saída do palete.
Por que a gestão de não conformidades é crítica na indústria de bebidas?
A gestão de não conformidades é crítica na indústria de bebidas porque um único desvio de processo pode comprometer milhares de litros em minutos, em uma operação de margens apertadas e fiscalização sanitária rigorosa. Como os líquidos se misturam em grandes tanques e são envasados em alta velocidade, cada minuto de atraso na resposta multiplica o volume de produto perdido.
Essa dinâmica exige respostas corporativas estruturadas que transcendam a simples conferência visual de rotulagem. Quando as fábricas operam em velocidades que superam dezenas de milhares de vasilhames envasados por hora, qualquer hesitação na identificação de falhas compromete a viabilidade financeira da unidade e coloca em risco a continuidade das licenças fabris com os órgãos federais.
Para compreender a gravidade desse cenário, é fundamental examinar as três pressões que convergem diariamente sobre a mesa dos gestores industriais: o rigor regulatório, as perdas monetárias silenciosas e as características físico-químicas inerentes aos líquidos engarrafados.
Pressão regulatória e sanitária sobre o ecossistema da indústria de bebidas (MAPA, Anvisa e certificações globais)
As diretrizes do Ministério da Agricultura e Pecuária (MAPA) e as resoluções da Agência Nacional de Vigilância Sanitária (Anvisa) estabelecem padrões rígidos de identidade e pureza que balizam a indústria de bebidas nacional. O cumprimento dessas determinações não é facultativo: fiscalizações rotineiras ou denúncias de mercado deflagram auditorias que examinam registros de lote, relatórios de lavagem química e ensaios laboratoriais com detalhamento microscópico.
A complexidade operacional se eleva quando a planta busca ou precisa manter certificados de padrão internacional, a exemplo da FSSC 22000, BRCGS e IFS Food. Esses protocolos globais de segurança de alimentos exigem rastreabilidade bidirecional impecável em menos de quatro horas, demandando comprovação inequívoca de que matérias-primas e insumos de embalagem mantiveram conformidade sanitária em cada etapa da jornada industrial.
A penalidade para quem negligencia tais exigências vai além de autos de infração e multas financeiras pesadas. A interdição temporária de tanques de estocagem, a apreensão de estoques prontos para distribuição e a revogação de registros de produtos mancham a credibilidade institucional perante os grandes canais varejistas, gerando danos comerciais difíceis de reverter.
Os custos ocultos do refugo, retrabalho e recall para marcas da indústria de bebidas
As perdas materiais visíveis que acabam descartadas no chão fabril representam apenas uma fração do prejuízo real gerado por lotes não conformes. Na indústria de bebidas, o retrabalho de misturas desreguladas ou a reinfiltração de líquidos consome horas adicionais de mão de obra qualificada, desgasta conjuntos de bombas sanitárias e encarece desproporcionalmente o custo de utilidades como vapor e ar comprimido.
Quando o problema ultrapassa as docas da expedição e alcança as gôndolas do atacado ou varejo, as proporções financeiras tornam-se avassaladoras. Um processo formal de recolhimento envolve despesas com operadores logísticos terceirizados, armazenagem transitória de produtos segregados, incineração controlada de recipientes e taxas jurídicas destinadas a mitigar litígios com órgãos de proteção ao consumidor.
Além disso, as perdas intangíveis abalam a relação comercial construída durante anos com distribuidores e redes supermercadistas. A ruptura de fornecimento por indisponibilidade de estoque seguro gera cobrança de multas contratuais rigorosas e abre espaço imediato para marcas concorrentes ocuparem frentes estratégicas de exposição nas prateleiras.
As particularidades do produto líquido: contaminação cruzada, envase e perdas de bateladas completas
Diferente de bens manufaturados que permitem a segregação de peças sólidas individuais com defeito, os fluidos se homogeneízam em tanques industriais de dezenas de milhares de litros. Isso significa que, se uma válvula vazar traços de alérgenos ou soluções cloradas para o interior de um tanque pulmão na indústria de bebidas, o volume inteiro sofre contaminação imediata, impossibilitando correções parciais.
A velocidade das linhas modernas de envase amplia vertiginosamente o tamanho do prejuízo em caso de desvios não notados no instante exato de sua manifestação. Em equipamentos que operam a cinquenta ou sessenta mil garrafas por hora, um erro de dosagem de gás carbônico ou uma variação sutil de densidade condena milhares de embalagens antes que uma amostra física chegue à bancada do laboratório.
Por fim, o esvaziamento, a higienização forçada de todo o trajeto tubular e o refazimento de uma calda ou mosto alteram profundamente os cronogramas de faturamento da fábrica. Os custos envolvidos na geração de efluentes líquidos sobrecarregam as estações biológicas de tratamento interno, multiplicando o valor investido por litro de bebida entregue ao mercado.
Quais são as falhas e não conformidades mais recorrentes nas linhas da indústria de bebidas?
As falhas mais frequentes nas linhas da indústria de bebidas concentram-se em três eixos operacionais: desvios de formulação físico-química ou sensorial, contaminações microbiológicas oriundas de sanitização deficiente e problemas mecânicos no fechamento e na rotulagem de recipientes. Cada um desses pontos críticos atinge diretamente a aceitação comercial do produto ou sua integridade microbiológica básica.
Essas anomalias surgem tanto de instabilidades de matérias-primas e ingredientes naturais quanto de pequenos desajustes mecânicos nas máquinas enchedoras e rotuladoras. Se o monitoramento falhar na ponta, o cliente final identificará o defeito no momento do consumo, gerando uma crise de reputação imediata.
A seguir, detalhamos onde essas falhas se manifestam com maior regularidade no fluxo fabril e por que exigem protocolos de intervenção imediatos para preservar a estabilidade dos lotes comerciais.
Parâmetros físico-químicos e sensoriais fora da especificação padrão na indústria de bebidas
O equilíbrio das propriedades organolépticas de cervejas, refrigerantes, sucos e lácteos exige conformidade estreita com padrões previamente estabelecidos em fichas técnicas. Variações imprevistas na acidez titulável, no pH, nos graus Brix (concentração de sólidos solúveis) ou na taxa de carbonatação comprometem o perfil gustativo e alteram substancialmente a vida de prateleira pretendida para o item.
Na indústria de bebidas alcoólicas e fermentadas, oscilações no controle térmico das dornas provocam a síntese de ésteres indesejados, álcoois superiores e notas aromáticas estranhas que descaracterizam a identidade da bebida. Da mesma maneira, a turbidez excessiva em líquidos formulados para serem translúcidos assusta o comprador e sugere precipitação de proteínas ou atividade fúngica imprevista.
Essas alterações decorrem comumente de inconsistências na dosagem de xaropes, erros no balanço hídrico durante a desareação da água cervejeira ou perda de calibração em refratômetros e densímetros operacionais. Identificar essas flutuações antes da mistura com o produto final evita a condenação em massa de ingredientes caros.
Falhas de higienização, sanitização e desvios no ciclo de CIP (Clean-in-Place)
A limpeza automatizada de tubulações, trocadores de calor e tanques sem a necessidade de desmontagem estrutural forma o escudo biológico indispensável de qualquer instalação fabril. Contudo, desvios na concentração de soda cáustica ou ácido peracético, aliados a temperaturas inadequadas e fluxo mecânico turbilhonar insuficiente, deixam biofilmes bacterianos aderidos às paredes de aço inoxidável.
A persistência de microrganismos deteriorantes, como bactérias láticas, leveduras selvagens e espécies formadoras de limo, reduz a vida útil dos produtos e altera seu sabor de forma drástica. Em linhas sem conservantes artificiais ou que fabricam bebidas funcionais enriquecidas, essas contaminações causam estufamento de latas e garrafas devido à fermentação secundária não planejada.
Outro risco igualmente severo é o enxágue inadequado pós-sanitização, que deixa resíduos de detergentes ou desinfetantes químicos em contato com o primeiro fluxo de produto que percorre a tubulação. A verificação rigorosa de condutividade elétrica da água de enxágue final constitui o parâmetro básico para garantir que nenhum agente químico atinja a linha de envase.
Problemas na linha de engarrafamento, rotulagem, codificação de lote e lacre hermético
As velocidades superlativas dos blocos modernos de enchimento e capeamento adotados pela indústria de bebidas favorecem o surgimento de microdesvios mecânicos que comprometem o isolamento do líquido. Garrafas de vidro com lascas na boca, tampas metálicas amassadas ou tampas plásticas rosqueadas com torque fora da tolerância facilitam o vazamento do produto e a perda progressiva da pressão de gases internos.
Na etapa subsequente, defeitos de rotulagem geram não conformidades legais de alta gravidade sanitária, especialmente no que tange à declaração compulsória de alergênicos e açúcares adicionados. Um rótulo posicionado torto, invertido ou descolado inviabiliza a comercialização formal do produto nos canais de distribuição mais estruturados.
Por sua vez, a integridade da codificação de lote e validade por impressão jato de tinta ou laser representa um ponto crítico que não aceita falhas visuais. Caracteres borrados, apagados ou cortados impedem a leitura ágil pelos estoquistas e fiscais sanitários, transformando produtos perfeitamente seguros em mercadorias legalmente irregulares para o consumo.
Por que a indústria de bebidas ainda perde dinheiro com controles em papel?
A indústria de bebidas ainda perde dinheiro com controles em papel porque as abordagens tradicionais, apoiadas em pranchetas e planilhas desconexas, geram um atraso estrutural grave entre a ocorrência do desvio mecânico ou químico e o momento da correção prática na fábrica. Esse intervalo cego permite que linhas inteiras sigam processando materiais defeituosos por horas, gerando montes de retrabalho antes que o responsável pela área tome conhecimento da situação.
A rotina de apontamento físico cria ilhas isoladas de informação nas quais o operador arquiva dados sem que os técnicos do laboratório ou os supervisores da manutenção possam agir cooperativamente. Enquanto a documentação aguarda digitação em algum escritório periférico, as perdas financeiras acumulam-se silenciosamente ao longo dos turnos produtivos.
Para eliminar esse desperdício de tempo e recursos, os times de liderança precisam enxergar claramente os três grandes gargalos provocados pelo apego a rotinas manuais de apontamento fabril.
O impacto do “tempo de latência” entre a detecção do desvio e a tomada de ação
O tempo de latência define o período consumido entre a leitura instrumental fora de padrão e a execução física da contramedida pelo time operacional. Nas operações da indústria de bebidas guiadas por formulários em papel, essa lacuna frequentemente ultrapassa três a quatro horas de trabalho contínuo, tempo suficiente para comprometer dezenas de milhares de vasilhames prontos.
Nesse intervalo, o operador de linha continua focado em atingir as metas volumétricas de produção, ignorando que o desvio identificado exigiria o travamento preventivo do equipamento enchedor. O resultado previsível é o represamento de paletes no armazém sob status de quarentena, demandando reanálises laboratoriais caras e demoradas.
A redução da latência por meio de alertas digitais imediatos é o único caminho para transformar um sistema de qualidade meramente burocrático em um processo de proteção ativa. Quanto menor o intervalo entre o sinal de alarme e a resposta técnica no chão fabril, menor será o custo unitário incorrido no resgate do lote.
Falhas humanas no apontamento em pranchetas e planilhas descentralizadas
O registro manuscrito no ambiente úmido, ruidoso e acelerado das fábricas de bebidas está naturalmente sujeito a erros crassos de transcrição, perda de folhas e caligrafias ilegíveis. Operadores sobrecarregados frequentemente preenchem fichas inteiras no final da jornada com valores ideais presumidos, mascarando flutuações térmicas e químicas reais que ocorreram durante o processamento.
Posteriormente, a transposição desses apontamentos físicos para planilhas isoladas de Excel introduz novos erros de digitação e cálculos manuais distorcidos. Esses arquivos ficam espalhados em computadores locais sem controle de versão, impedindo que os dados históricos sejam comparados de forma segura e confiável entre diferentes turnos ou plantas do mesmo grupo fabril.
Essa fragilidade analítica impede que a diretoria industrial enxergue padrões crônicos de quebra de componentes em suas linhas. O que deveria ser uma base estatística robusta de melhoria contínua acaba se tornando um acervo cartorial sem utilidade prática para o aperfeiçoamento dos métodos de envase.
Dificuldades de auditoria e riscos à rastreabilidade de ponta a ponta na indústria de bebidas
A busca manual de evidências de conformidade em caixas de arquivo morto transforma auditorias rotineiras em exercícios de tensão para a equipe da qualidade. Quando um auditor do MAPA ou cliente corporativo solicita o dossiê completo de um lote envasado semanas atrás, a demora para localizar fichas físicas de pasteurização e relatórios de envase expõe fragilidades operacionais perigosas.
Na indústria de bebidas, a rastreabilidade deve correlacionar com exatidão a batelada de água, o lote de extrato, as frações de aromas, as tampas e as garrafas utilizadas naquele intervalo específico. A quebra de elos documentais em virtude de papéis extraviados atrai notificações regulatórias duras e desvaloriza a classificação da unidade nas avaliações anuais de fornecedores.
A falta de um histórico digital centralizado impede ainda o cruzamento imediato de ocorrências repetitivas para defender a conformidade da empresa perante litígios comerciais. A fábrica fica refém de impressões subjetivas, perdendo a capacidade de comprovar cientificamente que seus produtos deixaram as instalações atendendo a todas as tolerâncias acordadas.

O que é um sistema de registro ágil de não conformidades na indústria de bebidas?
Um sistema de registro ágil de não conformidades na indústria de bebidas é aquele que realiza a captura descentralizada de parâmetros técnicos em tempo real, combinada com automação de alertas e categorização instantânea de criticidade operacional. Essa arquitetura transforma o chão de fábrica em um ambiente hiperconectado no qual dados de qualidade se traduzem imediatamente em planos de ação colaborativos.
Em vez de centralizar o apontamento de anomalias em um único analista ao final da jornada, o modelo transfere interfaces intuitivas para a ponta da linha. Com poucos toques na tela de um dispositivo móvel ou terminal industrial, o operador registra evidências visuais, aciona alertas automáticos e garante a retenção lógica do produto não conforme.
Esse ecossistema de resposta rápida apoia-se em três pilares fundamentais de operação diária: dispositivos móveis conectados, taxonomia clara de defeitos e disparos automatizados de notificação gerencial.
Digitalização de dados na ponta da linha e mobilidade fabril via chão de fábrica
A utilização de coletores de dados rugosos, tablets industriais ou terminais de tela sensível ao toque ao lado das esteiras de produção substitui integralmente os antigos formulários físicos. O operador da envasadora insere medições analíticas diretamente na interface do sistema, que realiza a validação cruzada instantânea de limites máximos e mínimos aceitáveis para a receita ativa.
A mobilidade permite aos técnicos da qualidade anexar fotografias de rótulos defeituosos, vídeos de comportamentos anômalos em válvulas e anotações por voz no exato momento da ronda preventiva. O registro ganha riqueza documental incomparável, dispensando interpretações subjetivas e eliminando a necessidade de redigir laudos em salas afastadas da linha produtiva.
Além disso, a integração direta dessas interfaces móveis com as ordens de produção emitidas pelo sistema de gestão corporativa assegura coerência total aos dados coletados. As informações de matéria-prima, turno e equipe de turno ficam automaticamente atreladas ao desvio registrado, criando uma teia inviolável de dados fabris.
Classificação padronizada de gravidade e severidade operacional
Um sistema ágil eficiente opera sob uma taxonomia de não conformidades rígida e clara, eliminando termos vagos ou descrições personalizadas que atrapalham a análise estatística posterior. Os desvios são categorizados em níveis padronizados, tais como falhas críticas, maiores ou menores, cada qual atrelada a fluxos de ação pré-configurados pela equipe de garantia da qualidade.
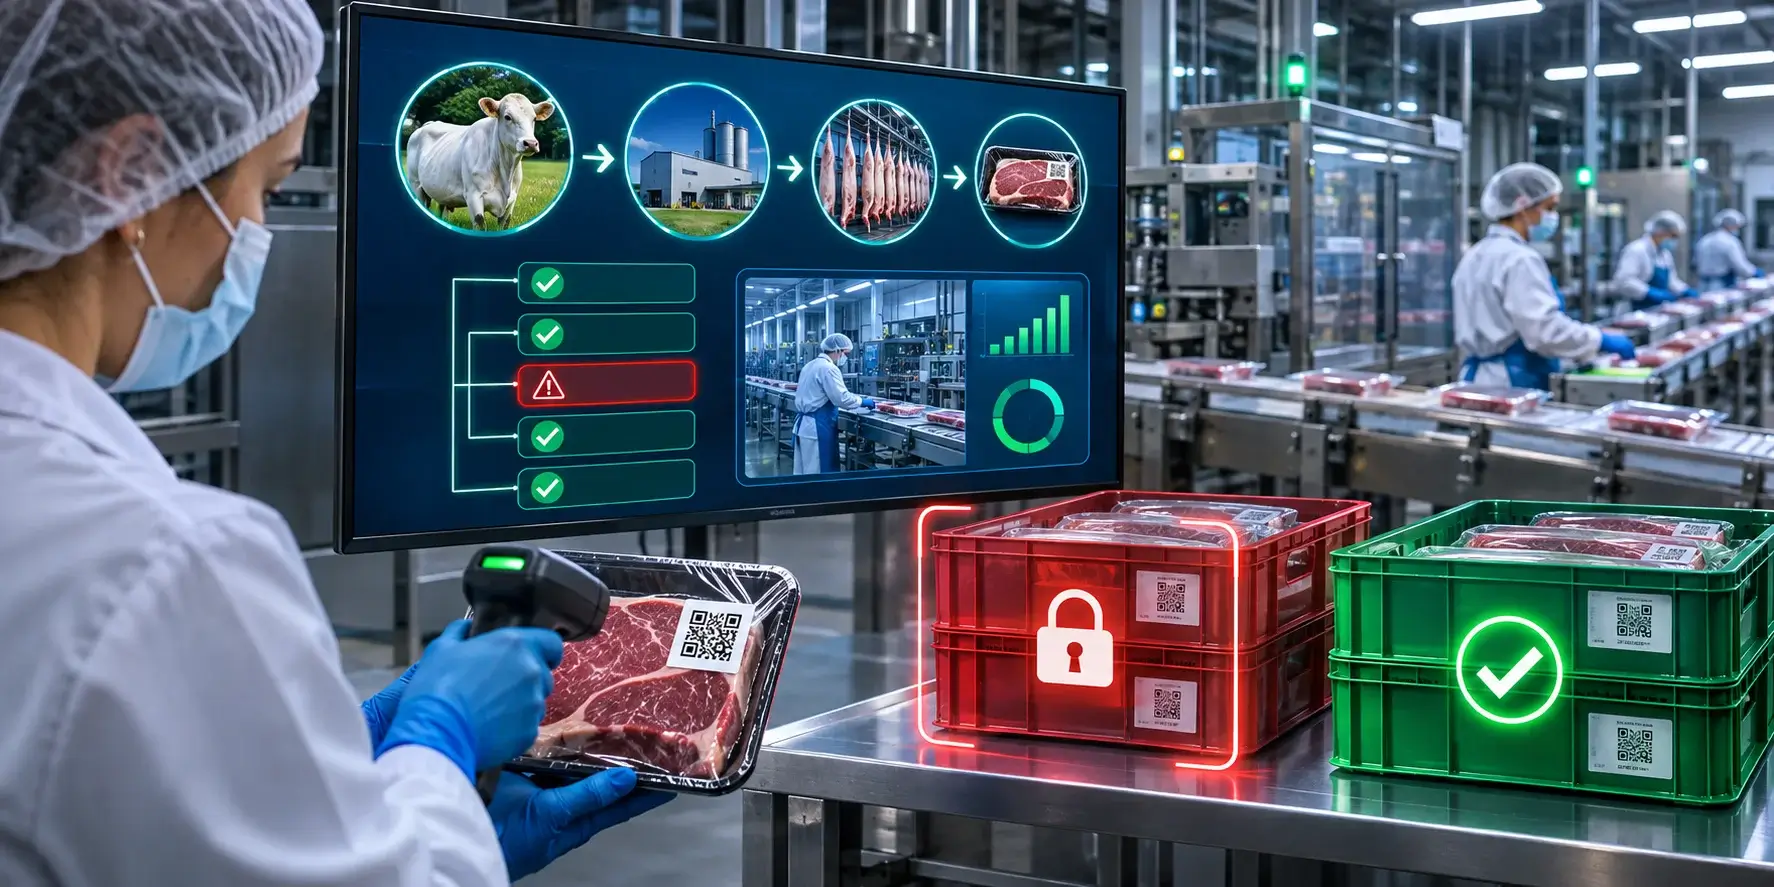
Uma não conformidade crítica, a exemplo da detecção de fragmentos metálicos após o detector de metais ou desvios microbiológicos graves em sucos integrais, impõe o bloqueio eletrônico imediato do lote no estoque. A carga é fisicamente confinada e nenhum operador do armazém consegue realizar seu faturamento sem a liberação formal via senha de alta gerência.
Essa clareza taxonômica evita tanto o pânico desnecessário diante de falhas estéticas menores quanto a complacência perigosa diante de desvios de processo que flertam com o risco de recall. A padronização ancora as decisões industriais em critérios técnicos mensuráveis, independentemente do nível de experiência do encarregado de turno.
Notificações e fluxos de aprovação em tempo real para operadores e supervisores da indústria de bebidas
A emissão instantânea de alertas via canais integrados de comunicação, mensagens industriais ou alertas push em celulares corporativos avisa imediatamente os responsáveis pela linha assim que um parâmetro estoura a faixa de segurança. A informação não espera a transição de turno para alcançar o coordenador de manutenção ou o especialista químico da planta.
Essa conectividade contínua viabiliza a execução de fluxos de aprovação escalonados, permitindo que líderes tomem decisões de ajuste mecânico ou descarte pontual sem se deslocarem fisicamente até a linha de envase. Em casos críticos, o travamento eletrônico da esteira pode ser solicitado remotamente, protegendo a empresa contra a contaminação de milhares de garrafas adicionais.
O acompanhamento em tempo real dessas assinaturas digitais assegura ainda a transparência da liderança sobre os eventos mais críticos da planta. Toda decisão, autorização de continuidade de produção ou descarte fica arquivada com hora certa e identificação funcional, promovendo accountability em todos os escalões técnicos.
Como a indústria de bebidas pode reduzir perdas com o registro em tempo real?
O registro em tempo real elimina desperdícios financeiros na indústria de bebidas ao viabilizar intervenções pontuais e localizadas antes que um desvio de parâmetro contamine a capacidade total de um tanque de processo ou lote de envase. Ao reduzir o tempo de reação a quase zero, a fábrica estanca o consumo de materiais complementares e impede paradas descontroladas da linha.
Essa dinâmica transforma a garantia da qualidade de um centro de custos fiscalizador em uma alavanca direta de preservação da margem de contribuição de cada produto fabricado. A equipe técnica passa a atuar de forma preventiva, monitorando tendências e aplicando correções antes que os limites regulamentares sejam violados.
Vejamos detalhadamente os três mecanismos financeiros pelos quais a velocidade de registro digital se converte diretamente em proteção de caixa para as marcas produtoras de bebidas.
Interrupção imediata do envase antes da contaminação do lote total na indústria de bebidas
Quando o operador de uma linha na indústria de bebidas percebe um desvio de carbonatação ou falha na aplicação do lacre e registra a ocorrência instantaneamente no sistema, o comando de parada preventiva pode ser emitido de imediato. Isso limita o impacto do problema a algumas centenas de litros já envasados no carrossel, em vez de condenar a batelada inteira de trinta mil litros que repousa no tanque pulmão.
A capacidade de segregar apenas o trecho temporal afetado pelo desvio poupa o restante da batelada, que permanece em condições estéreis aguardando o reinício seguro da esteira. Se o apontamento dependesse de formulários de papel entregues no final do dia, todo o conteúdo do tanque seria fatalmente processado e envasado com defeito, multiplicando o custo da perda por cem.
Essa contenção pontual é vital no processamento de produtos sensíveis, como vinhos finos, cervejas artesanais ou kombuchas, cuja maturação demorada agrega altíssimo valor aos tanques. Salvar a fração remanescente do líquido representa a preservação do capital de giro investido ao longo de semanas de fermentação controlada.
Redução drástica de descarte de insumos e matérias-primas de alto custo
A elaboração de itens premium na indústria de bebidas consome sucos concentrados importados, polpas de frutas pasteurizadas, lúpulos aromáticos nobres e aditivos de alta pureza cujo descarte compromete duramente o orçamento mensal. O registro ágil de instabilidades nas medições de pH e acidez permite intervenções de ajuste e rebalanceamento antes que a perda do líquido se torne irreversível.
Da mesma forma, as perdas de materiais de embalagem diminuem expressivamente com a resposta imediata das equipes de manutenção. Quando um desalinhamento na enclausuradora de caixas ou na rotuladora é registrado sem demora, a linha não continua destruindo bobinas de rótulos caros ou estilhaçando garrafas de vidro especial contra os guias metálicos.
Ao frear esse consumo desgovernado de componentes caros, a planta preserva seus índices de rendimento de materiais dentro das previsões orçamentárias anuais. O reflexo imediato é uma redução no custo de mercadorias vendidas (CPV), gerando folga nas margens operacionais mesmo em períodos de inflação de matérias-primas.
Otimização do tempo de linha e mitigação de ociosidade por paradas não programadas
A quebra mecânica súbita de uma válvula rotativa ou de um bico de envase raramente acontece sem emitir sinais prévios de desgaste ou perda de precisão volumétrica. O registro ágil de pequenas variações de nível de líquido nas garrafas serve como aviso antecipado para que o setor de manutenção atue pontualmente durante uma troca planejada de formato.
Essa abordagem preventiva impede paradas emergenciais longas no meio do turno, que costumam deixar operadores parados e caldeiras gerando vapor sem demanda de produção. A previsibilidade operacional eleva o indicador de Eficiência Global dos Equipamentos (OEE), garantindo que os ativos fabris entreguem a capacidade volumétrica projetada pela engenharia.
Adicionalmente, os tempos de preparação de linha e limpeza sanitária (CIP) tornam-se muito mais enxutos e eficazes. Identificando com rapidez quais setores das tubulações apresentaram inconformidades de circulação, a equipe técnica direciona os esforços de higienização exatamente onde há necessidade, devolvendo a linha para a produção sem atrasos operacionais.
Como aplicar a metodologia CAPA na indústria de bebidas?
Na indústria de bebidas, a metodologia CAPA (Ações Corretivas e Ações Preventivas) é aplicada com eficiência quando o registro do desvio se transforma em um gatilho automático para investigação causal estruturada, dispensando tratativas genéricas e punitivas. O foco do modelo reside em identificar as causas profundas dos desvios para que a mesma falha jamais volte a se repetir no chão fabril.
Em vez de preencher formulários burocráticos que apenas registram o descarte de material, as lideranças industriais utilizam dados consolidados para entender a combinação de variáveis que ocasionou o problema. Isso exige disciplina metodológica e integração de dados operacionais entre equipes multidisciplinares da unidade produtiva.
Para que a metodologia CAPA entregue resultados tangíveis e duradouros na operação, a empresa deve apoiar sua execução em três fases complementares e interdependentes.
Análise de causa-raiz profunda com ferramentas como Diagrama de Ishikawa e 5 Porquês
A constatação de um desvio, como um pico indevido de oxigênio dissolvido em cervejas envasadas, marca apenas o sintoma visível de um problema sistêmico. Para descobrir a verdadeira causa, a equipe precisa aplicar com rigor o Diagrama de Ishikawa (espinha de peixe), avaliando as influências combinadas de método, máquina, mão de obra, material, meio ambiente e medição.
Em conjunto, o exercício dos Cinco Porquês destrincha a linha cronológica e causal do evento fabril. Ao questionar sucessivamente os motivos que levaram a uma dosagem errada de conservante, a equipe frequentemente descobre que a causa real não foi a desatenção do operador, mas sim uma falha de calibração na bomba dosadora ou a falta de iluminação adequada na sala de manipulação de pós.
Essa imersão profunda desmistifica erros aparentes e impede a emissão de justificativas superficiais nos relatórios de qualidade. Ao tratar a raiz técnica ou processual da falha, a planta evita que investimentos corretivos sejam desperdiçados em medidas paliativas que deixam a vulnerabilidade latente intacta.
Elaboração de planos de ação corretiva e preventiva integrados à rotina fabril
A identificação precisa da causa-raiz exige a elaboração imediata de um plano de ação estruturado sob a sistemática 5W2H (o que, por que, onde, quem, quando, como e quanto custa). O plano deve conter tarefas bem delimitadas, responsáveis nominais pelo cumprimento de cada entrega e cronogramas detalhados com datas factíveis de início e encerramento.
Essas ações não podem ficar isoladas em relatórios esquecidos nas gavetas da coordenação de qualidade, elas precisam ser lançadas diretamente no sistema de gestão operacional da planta. Se a ação preventiva exige a alteração da frequência de substituição de uma membrana de filtração, a ordem de serviço preventiva deve ser alterada automaticamente no módulo de manutenção da fábrica.
Essa amarração funcional garante que as correções sejam absorvidas pela rotina operacional definitiva da fábrica. O engajamento das lideranças de frente de linha na elaboração dessas medidas gera senso de corresponsabilidade, facilitando a adesão irrestrita das equipes de produção às novas diretrizes operacionais.
Monitoramento e verificação de eficácia de longo prazo nas plantas da indústria de bebidas
Uma não conformidade tratada via protocolo CAPA não pode ser encerrada de maneira formal no exato instante em que a contramedida foi aplicada na linha. A etapa indispensável do ciclo reside na verificação de eficácia, que consiste em acompanhar os dados daquele parâmetro produtivo durante semanas ou meses para atestar a ausência de reincidências.
Nas linhas fabris da indústria de bebidas, esse acompanhamento avalia as leituras de bancada do laboratório e os índices de rejeição nos turnos produtivos subsequentes à mudança. Se o mesmo problema volumétrico ou sensorial voltar a ocorrer no período estipulado para monitoramento, o protocolo CAPA é reaberto sumariamente para uma nova investigação causal.
A validação definitiva da eficácia consolida o aprendizado organizacional e autoriza a atualização das instruções de trabalho (IT) e procedimentos operacionais padronizados (POP). Esse ciclo de melhoria contínua protege os investimentos fabris e eleva o nível técnico global de toda a equipe industrial.
Como a automação e a IoT melhoram o controle de qualidade na indústria de bebidas?
A tecnologia de dados eleva a gestão da qualidade na indústria de bebidas ao substituir formulários físicos e pranchetas descentralizadas por digitalização na fonte e inteligência analítica. Com formulários digitais e apontamentos ágeis feitos diretamente na linha de produção, os desvios são registrados no momento da ocorrência e consolidados instantaneamente em painéis de BI.
Por meio de dashboards centralizados e gráficos de tendência históricos, as lideranças cruzam dados de inspeção, rastreabilidade de lotes e motivos de refugo em tempo real. Isso transforma a rotina fabril: em vez de apenas reagir a relatórios tardios de final de turno, a gestão antecipa gargalos crônicos, monitora conformidades com precisão e atua proativamente para estancar perdas na operação.
Digitalização de checklists e integração de dados de qualidade ao ecossistema fabril
A substituição de pranchetas de papel por aplicativos de checagem digital na ponta da linha agiliza a coleta de parâmetros de processo e atributos de produto acabado. O operador ou inspetor da qualidade registra dados, anexa evidências fotográficas e sinaliza desvios em tempo real diretamente de um smartphone ou tablet industrial.
Essa rotina digital elimina retrabalhos operacionais causados pela digitação posterior de fichas e protege a fábrica contra perdas de informação ou preenchimentos retroativos. O sistema valida automaticamente se as medições estão dentro dos limites de tolerância estipulados na ficha técnica, impedindo que inconsistências passem despercebidas na esteira.
Conectada ao ecossistema fabril e ao ERP da companhia, essa camada de coleta alimenta imediatamente o banco de dados corporativo com informações padronizadas. O fluxo entre o apontamento de chão de fábrica e a homologação técnica pela gerência ganha fluidez, acelerando a liberação de lotes ou o bloqueio preventivo de itens suspeitos.
Dashboards operacionais e visibilidade de KPIs de refugo e perdas para lideranças
Painéis analíticos de BI consolidam dados dispersos em visões gráficas interativas, permitindo que os gestores acompanhem o desempenho operacional da fábrica com filtros dinâmicos por linha, turno, produto ou unidade. Essa centralização visual torna imediatamente compreensível o volume de refugo gerado e os principais motivos de perdas em cada etapa produtiva.
A liderança de operações e garantia da qualidade passa a monitorar com clareza o First Time Through (FTT), o índice de conformidade de processos e a evolução das não conformidades ao longo dos meses. O cruzamento dessas métricas em uma tela única simplifica a prestação de contas fabril e embasa reuniões de alinhamento com dados incontestáveis.
Além disso, a visibilidade analítica oferecida pelos dashboards orienta o direcionamento de recursos e treinamentos para os setores que mais oneram a operação. Em vez de dispersar esforços em melhorias genéricas, a indústria de bebidas passa a concentrar intervenções onde os custos com retrabalho e descarte de materiais são comprovadamente mais elevados.
Inteligência diagnóstica e análise de tendências para prevenção de desvios recorrentes
O valor dos dados históricos acumulados na plataforma reside na capacidade de diagnosticar causas-raiz e identificar padrões de comportamento operacional ao longo das safras e ciclos produtivos. A análise contínua de gráficos de dispersão e Pareto revela se determinada não conformidade está associada a um turno específico, a um lote de matéria-prima ou a uma linha particular.
Essa inteligência diagnóstica permite que a equipe da qualidade antecipe vulnerabilidades antes que elas resultem em novos descartes de bateladas completas de produto líquido. Se um insumo de embalagem ou aditivo químico apresenta histórico de variações fora de especificação, o time de suprimentos é alertado com dados objetivos para renegociar critérios com fornecedores.
Com a consolidação de um repositório analítico estruturado, a cultura fabril migra da reação emergencial contra falhas para a prevenção metódica de perdas. O conhecimento acumulado pela fábrica deixa de se perder com a rotação de colaboradores e se transforma em patrimônio institucional para sustentar auditorias e padronizar o crescimento da operação.
Como criar uma cultura de qualidade na indústria de bebidas?
Uma cultura de qualidade na indústria de bebidas depende da construção de um ambiente de segurança psicológica no qual o apontamento de anomalias seja valorizado como atitude responsável de zelo pelo produto, e não punido como erro individual. Sem esse alinhamento comportamental básico, qualquer tecnologia digital de registro ágil fracassa sob a resistência tácita dos próprios colaboradores.
A liderança precisa compreender que sistemas informatizados avançados são operados por pessoas no calor e na agitação do chão de fábrica. Se a cultura organizacional premiar a velocidade de produção em detrimento da segurança dos alimentos, os operadores ocultarão pequenos desvios mecânicos para evitar críticas de supervisores despreparados.
Para enraizar essa mentalidade colaborativa e técnica em toda a fábrica, a governança industrial deve alicerçar sua gestão de pessoas em três frentes complementares.
Eliminação da cultura de culpabilização e estímulo ao apontamento voluntário de desvios
A reação automática de aplicar advertências ou repreensões a operadores envolvidos em não conformidades estimula o silêncio, a maquiagem de registros analíticos e a transferência velada de responsabilidades para outros turnos. Em uma fábrica madura, os erros operacionais devem ser encarados como oportunidades de aprimoramento dos processos e dos treinamentos vigentes.
Estimular o apontamento imediato exige que os colaboradores sintam orgulho ao acionar o botão de parada ou registrar uma variação de cor na calda açucarada. Quando a equipe de chão de fábrica percebe que o relato rápido de um desvio poupou o caixa da empresa e preveniu o descarte de milhares de garrafas, a cultura de qualidade ganha tração definitiva.
Esse processo de desmistificação precisa ser capitaneado pelos diretores industriais e gerentes de planta. Celebrar a identificação de gargalos ocultos e reconhecer publicamente os times que evitaram perdas por meio de registros ágeis consolida um novo patamar de maturidade corporativa em todas as instalações da companhia.
Capacitação técnica continuada das equipes de chão de fábrica na indústria de bebidas
Os programas tradicionais de capacitação, que se resumem a palestras teóricas pontuais em salas de treinamento confortáveis, geram pouca absorção prática nas frentes de operação industrial. Na indústria de bebidas, o treinamento eficiente precisa ocorrer junto às esteiras e aos painéis de envase, simulando desvios reais e ensinando a manipular as interfaces móveis de registro.
Os operadores devem dominar as correlações técnicas entre os parâmetros que controlam e o impacto do produto final na mesa do consumidor. Quando um operador de sopradora entende com clareza como a distribuição desigual da resina PET fragiliza o fundo da garrafa durante a carbonatação, seu cuidado na regulagem térmica das lâmpadas do forno eleva-se substancialmente.
Essa educação técnica continuada deve prever a reciclagem periódica de conceitos de Boas Práticas de Fabricação (BPF), Análise de Perigos e Pontos Críticos de Controle (HACCP) e ergonomia operacional. Equipes tecnicamente preparadas executam intervenções com segurança e preenchem dados com exatidão metodológica irretocável.
Engajamento interdepartamental entre manutenção, produção e garantia da qualidade
A separação hermética entre equipes de produção focadas apenas em volume, mecânicos de manutenção acionados somente para consertos de emergência e técnicos de qualidade vistos como entraves burocráticos destrói a rentabilidade da fábrica. As três áreas precisam atuar como um grupo interdisciplinar sintonizado com os mesmos objetivos operacionais.
A implantação de reuniões operacionais curtas no início de cada turno (conhecidas como daily meetings) consolida esse elo tático entre os setores. Em apenas quinze minutos ao redor do painel de controle, líderes de produção, manutenção e qualidade revisam os desvios registrados nas últimas vinte e quatro horas e definem planos de ação imediatos para as causas mais críticas.
Essa rotina de integração dissipa atritos e alinha prioridades entre o volume a ser entregue para o departamento comercial e os padrões sanitários inegociáveis do produto. A responsabilidade pela entrega de bebidas seguras e no prazo certo passa a ser compartilhada igualmente por toda a planta fabril.
Quais são os passos para implantar o registro ágil de não conformidades na indústria de bebidas?
A implantação do registro ágil de não conformidades na indústria de bebidas exige uma sequência metodológica clara que começa pelo mapeamento rigoroso dos Pontos Críticos de Controle (PCC), passa pela parametrização técnica das ferramentas digitais e culmina na execução disciplinada de testes-piloto antes da expansão em escala. Pular etapas analíticas gera resistências operacionais e distorções nos dados coletados.
A iniciativa precisa ser conduzida com foco na simplificação do trabalho de quem atua na linha produtiva, e não na criação de camadas adicionais de burocracia digital. Cada campo a ser preenchido em uma tela deve ter utilidade comprovada para a tomada de ação imediata ou para a análise preditiva futura.
A seguir, apresentamos o roteiro detalhado em três etapas consecutivas para viabilizar essa transformação digital na rotina da sua fábrica com máxima segurança e baixo atrito operacional.
Mapeamento minucioso dos Pontos Críticos de Controle (PCC) em linhas de produção
Antes de configurar qualquer plataforma tecnológica ou comprar tablets industriais, a equipe técnica deve revisar com rigor o plano HACCP e o fluxograma de engenharia de todas as linhas de envase. É imperativo identificar com precisão onde estão os perigos físicos, químicos e biológicos que não podem escapar à contenção imediata sob hipótese alguma.
Na indústria de bebidas, esses pontos críticos concentram-se tradicionalmente nos pasteurizadores (onde a relação tempo-temperatura assegura a esterilização comercial), nos filtros microbiológicos absolutos, nos detectores de metais e equipamentos de inspeção por raio-X na saída da enchedora. Cada uma dessas etapas exige definição de tolerâncias analíticas estritas e claras.
A partir desse mapeamento, desenham-se as matrizes operacionais que determinarão os limites aceitáveis e os gatilhos automáticos de contenção. Essa clareza de engenharia garante que o sistema digital seja configurado para priorizar o que é vital à segurança do alimento, evitando sobrecargas de alertas sobre variáveis de menor relevância mercadológica.
Parametrização de gatilhos operacionais e níveis de tolerância específicos
Com os pontos críticos delimitados, os limites operacionais de controle (LOC) e os limites críticos legais devem ser imputados nas tabelas de validação do sistema informatizado. A configuração precisa contemplar margens de alerta antecipado, permitindo que a linha sinalize uma tendência de deriva antes que o produto alcance o limite legal de não conformidade.
Definem-se também as permissões de acesso, os perfis operacionais e os caminhos de escalonamento para cada modalidade de evento. Se uma leitura de concentração química no circuito de CIP ultrapassar a tolerância segura, o sistema deve acionar automaticamente a coordenação de utilidades e vedar a liberação da linha para a equipe de produção.
A definição prévia desses gatilhos remove a necessidade de deliberações demoradas durante a ocorrência dos problemas na rotina fabril. Quando a falha acontece, a equipe sabe de antemão qual protocolo seguir, quais equipamentos bloquear e quais canais corporativos de aprovação técnica devem ser consultados.
Cronograma de migração, testes-piloto e validação técnica na planta industrial
A implantação bem-sucedida de um sistema ágil de registro não deve ocorrer por imposição simultânea em toda a fábrica, mas sim por meio de um projeto-piloto estruturado em uma única linha de produção de alta representatividade volumétrica. Isso permite calibrar a usabilidade das telas, a estabilidade das redes industriais sem fio e a adaptação dos operadores a um novo modelo de trabalho.
Durante esse período de teste, que deve durar entre trinta e sessenta dias, colhem-se feedbacks contínuos dos usuários diretos para aparar arestas de layout nas telas e refinar o tempo de resposta das equipes de suporte. A equipe de validação técnica compara os dados digitais gerados com medições de bancada para certificar a integridade estatística do novo sistema.
Uma vez comprovada a estabilidade operacional e aferida a redução concreta no volume de perdas materiais e horas de parada na linha-piloto, a liderança ganha respaldo orçamentário para expandir o modelo para os demais setores. O treinamento dos novos operadores passa a contar com o apoio dos colaboradores da primeira linha, que atuam como multiplicadores naturais da nova cultura fabril.
FAQ: Perguntas frequentes sobre não conformidades e perdas na indústria de bebidas
O que constitui uma não conformidade em uma linha de produção da indústria de bebidas?
Uma não conformidade na indústria de bebidas representa qualquer desvio em relação às especificações técnicas, padrões sanitários ou requisitos de qualidade do produto final. Esse cenário inclui alterações de pH, variações na graduação Brix, turbidez fora do padrão, lacres rompidos, volumes incorretos de envase ou falhas na impressão de rotulagem e lote. Trata-se de uma falha operacional crítica que invalida a liberação do lote para distribuição comercial sem prévia segregação, reanálise laboratorial ou descarte controlado.
Como a lentidão no registro de ocorrências amplia os custos operacionais na indústria de bebidas?
O atraso no apontamento de anomalias permite que esteiras contínuas de alta velocidade operem por horas envasando produtos defeituosos, consumindo matérias-primas e energia sem utilidade. Na indústria de bebidas, essa ineficiência na comunicação multiplica os refugos, gerando milhares de litros perdidos que precisam ser descartados ou retrabalhados manualmente. Além do desperdício de insumos nobres, a fábrica arca com paradas não planejadas de linha, custos extras no tratamento de efluentes industriais e redução drástica do indicador OEE.
Quais são as normas e regulamentos mandatórios que regem a qualidade na indústria de bebidas?
A regulamentação mandatória no Brasil é conduzida primordialmente pelo Ministério da Agricultura e Pecuária (MAPA) e pela Agência Nacional de Vigilância Sanitária (Anvisa). O MAPA estabelece os Padrões de Identidade e Qualidade (PIQ) para vinhos, sucos, cervejas e destilados, enquanto a Anvisa padroniza critérios microbiológicos, contaminantes e regras de rotulagem. Para operações da indústria de bebidas com atuação global, certificações como FSSC 22000, BRCGS e IFS Food, embora voluntárias, costumam ser exigidas por grandes clientes e redes varejistas.
Como o registro digital de desvios simplifica a preparação para auditorias na indústria de bebidas?
A digitalização centraliza evidências, fotos, laudos analíticos e assinaturas de responsabilidade em uma base de dados estruturada, segura e acessível em tempo real. Em inspeções sanitárias ou auditorias de certificação na indústria de bebidas, a equipe de qualidade localiza o histórico de um lote em segundos, eliminando a busca manual por papéis em arquivos mortos. Essa agilidade comprova a governança dos processos, atesta a rastreabilidade total da produção e assegura confiabilidade técnica absoluta perante os órgãos de fiscalização externa.
Qual é a diferença prática entre ação de correção imediata e ação corretiva na indústria de bebidas?
A correção imediata atua no sintoma para estancar o problema e conter os danos no momento da ocorrência, enquanto a ação corretiva atinge a causa-raiz sistêmica do desvio. Na indústria de bebidas, interromper o envase e quarentenar garrafas com torque de fechamento inadequado ilustra uma contenção operacional imediata na linha. Por outro lado, a ação corretiva investiga o desgaste do cabeçote mecânico, altera o cronograma preventivo de manutenção e retreina a equipe para evitar reincidências.
De que forma a gestão ágil de não conformidades protege a reputação da marca na indústria de bebidas?
O monitoramento veloz impede que bebidas turvas, descarbonatadas ou com desvios sensoriais ultrapassem as docas e alcancem gôndolas de supermercados e a mesa do consumidor. Em um mercado interconectado, a presença de produtos defeituosos nas lojas gera reclamações públicas, cancelamentos de pedidos por distribuidores e repercussão negativa em redes sociais. Ao interceptar e bloquear desvios na planta, a indústria de bebidas preserva a confiabilidade do seu portfólio, blinda a marca contra recalls e sustenta seu valor comercial.
Quais indicadores de desempenho (KPIs) de qualidade são essenciais para monitorar na indústria de bebidas?
Os indicadores vitais incluem o First Time Through (FTT), a Eficiência Global dos Equipamentos (OEE), o percentual de scrap (refugo de líquidos e embalagens) e o Custo Total da Qualidade. Na rotina da indústria de bebidas, também é fundamental mensurar o tempo médio para resolução de desvios (MTTR da qualidade) e a taxa de reincidência de não conformidades por linha. O acompanhamento cruzado dessas métricas evidencia onde ocorrem gargalos, direciona investimentos de manutenção e orienta decisões operacionais baseadas em dados consolidados.
Como a rastreabilidade total de lotes de insumos previne recalls em larga escala na indústria de bebidas?
Na indústria de bebidas, a rastreabilidade digital mapeia o fluxo completo de ingredientes, aditivos químicos e embalagens, vinculando fornecedores a cada batelada final envasada na planta. Caso seja identificado algum desvio em uma matéria-prima específica, o sistema localiza com precisão quais paletes e caixas receberam aquele insumo. Essa visibilidade delimita o recolhimento estritamente ao intervalo afetado, evitando campanhas de recall generalizadas, reduzindo perdas financeiras e resguardando a operação fabril.
É viável implantar o registro ágil de não conformidades em pequenas e médias fábricas da indústria de bebidas?
A implementação é perfeitamente viável para pequenas e médias fábricas devido à modernização de softwares em nuvem disponibilizados no modelo SaaS, sem custos com servidores locais dedicados. O uso de smartphones ou tablets operacionais permite que empresas da indústria de bebidas adotem rotinas sem papel de forma rápida, intuitiva e com baixo investimento inicial. A redução imediata de desperdícios e a padronização das rotinas pagam a ferramenta em curto prazo, aumentando a competitividade fabril perante o mercado.
Qual é o retorno financeiro (ROI) esperado ao digitalizar a gestão de não conformidades na indústria de bebidas?
O investimento em digitalização na indústria de bebidas apresenta retorno financeiro acelerado, ocorrendo comumente em uma janela entre seis e dezoito meses após a virada tecnológica. Esse ganho provém da diminuição do descarte de bateladas inteiras de líquido nobre, da redução do desperdício de recipientes e da eliminação de horas ociosas de linha de envase. Somam-se a isso a dispensa de apontamentos manuais em papel, o aumento da produtividade do time da qualidade e a blindagem contra autos de infração regulatórios.