
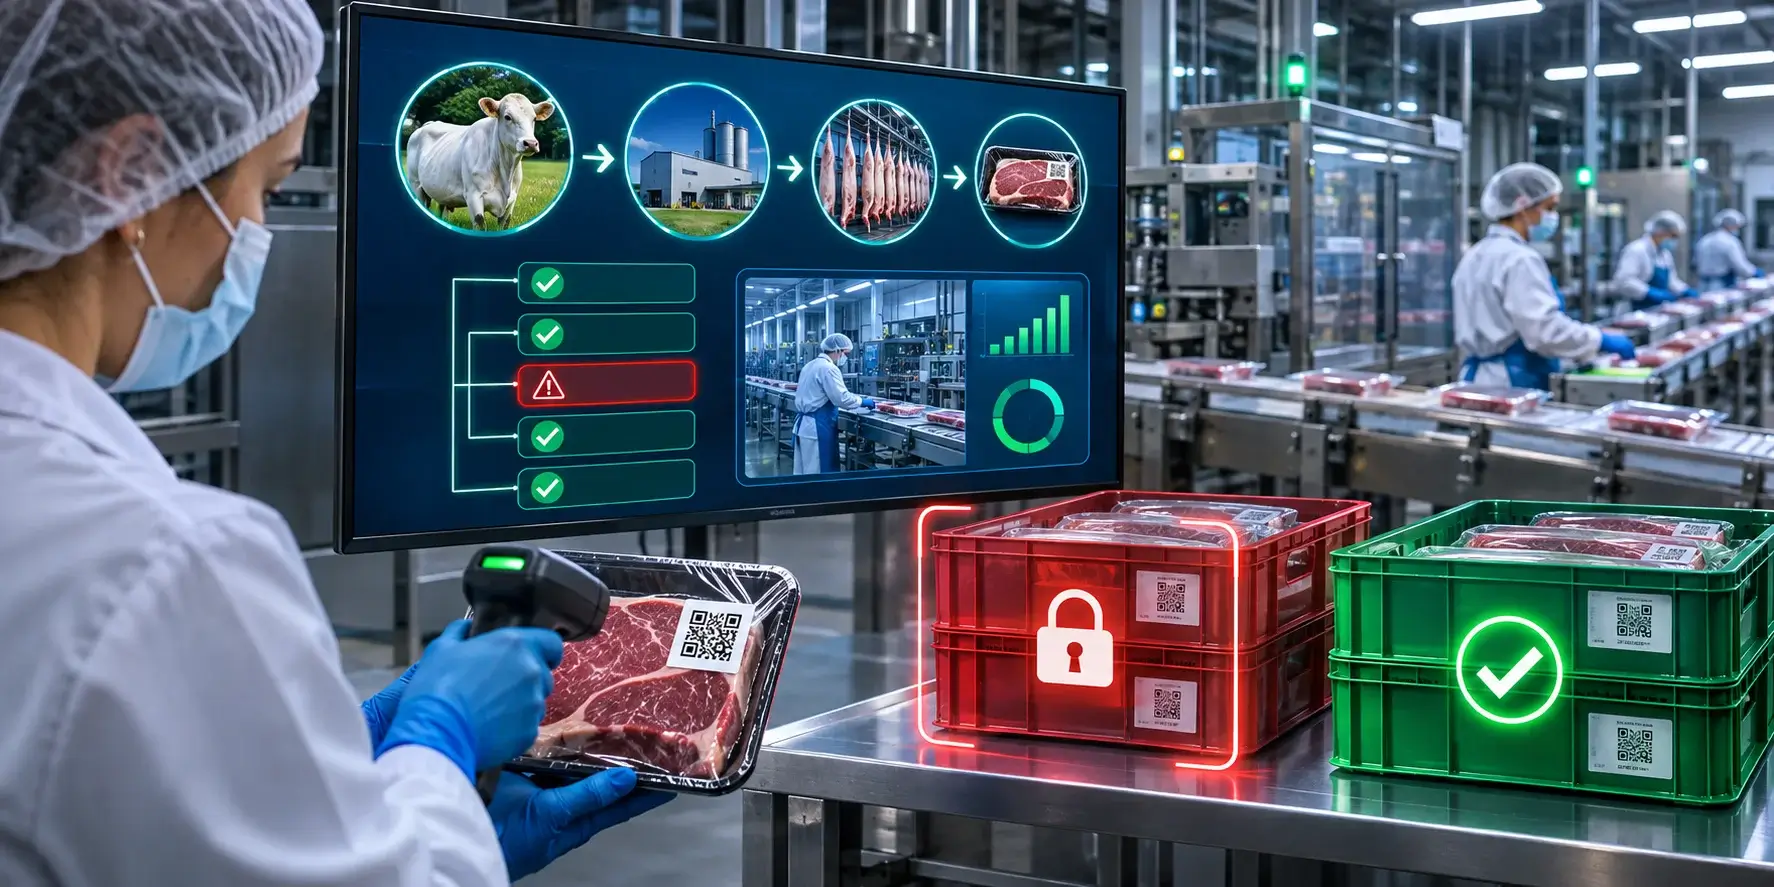
Quando o alerta sanitário soa em uma planta frigorífica, a primeira reação da diretoria costuma ser calcular o prejuízo imediato de travar as esteiras. Uma notificação de contaminação microbiológica, inconformidade de embalagem primária ou erro na rotulagem costuma gerar apreensão nas equipes técnicas de controle de qualidade e expedição. Nesse ambiente fabril de alta pressão, a rastreabilidade bovina deixa de ser um mero protocolo burocrático de conformidade e se transforma na ferramenta mais potente para preservar o faturamento e a integridade da marca no mercado.
A rotina de processamento de carne envolve volumes elevados, prazos enxutos de estocagem refrigerada e margens operacionais bastante apertadas. Interromper um turno de abate ou desossa por incerteza de dados gera custos em cascata que vão do pagamento de horas paradas até o atraso no embarque de contêineres de exportação. Frigoríficos que contam com processos bem estruturados de monitoramento conseguem isolar incidentes em minutos, protegendo o restante da produção de descartes injustificados.
O objetivo da gestão industrial moderna não é ignorar a possibilidade de falhas eventuais no chão de fábrica, mas sim construir mecanismos que impeçam um incidente isolado de comprometer o dia inteiro de produção. A consolidação da rastreabilidade bovina cria a sustentação necessária para que a precisão dos registros permita recolher lotes com desvios sem interromper o ritmo das linhas de corte.
O que é rastreabilidade bovina?
A rastreabilidade bovina consiste no registro sistemático e contínuo de todas as informações que acompanham o animal e sua carne, desde o desembarque nos currais até a entrega da caixa lacrada ao cliente final. Na prática da indústria, trata-se da capacidade de vincular cada corte a um conjunto específico de matérias-primas, parâmetros sanitários, turnos de trabalho e equipamentos de corte.
Essa aplicação industrial conecta dados heterogêneos para garantir que nenhuma carcaça ou caixa circule pela planta sem identificação clara de sua trajetória. Quando a planta mantém essa cadeia de custódia informativa ativa, qualquer auditoria externa ou investigação interna consegue navegar por toda a linha do tempo produtiva sem depender de suposições.
A base desse mecanismo está na disciplina operacional de transformar eventos físicos do chão de fábrica em registros de dados confiáveis. Isso envolve desde a pesagem de entrada e a divisão de meias-carcaças até as etapas de desossa, porcionamento secundário e etiquetagem dos paletes.
O conceito de rastreabilidade de ponta a ponta: do campo ao produto embalado
A conexão entre a fazenda fornecedora e a embalagem primária vendida ao consumidor exige um fluxo ininterrupto de dados. No recebimento de gado, informações como Guia de Trânsito Animal (GTA), histórico sanitário e lote de compra precisam ser associados imediatamente aos números operacionais gerados pela balança de entrada. Quando essa amarração inicial falha, toda a sequência fabril carrega uma lacuna documental que se torna impossível de corrigir no final da linha.
Durante a sangria, esfola e evisceração, as meias-carcaças recebem marcações físicas e lógicas que preservam a ligação com os animais originais. Esse vínculo garante que as inspeções veterinárias oficiais consigam determinar a aprovação sanitária sem misturar lotes de procedências distintas. Se uma carcaça apresentar lesões ou alterações que exijam desvio para o departamento de inspeção final, a identificação clara impede que as partes sadias sofram retenções preventivas excessivas.
Na etapa de embalagem, a correlação atinge o seu nível de maior detalhe operacional. Um corte primário, como o contrafilé ou o dianteiro desossado, recebe uma identificação vinculada a essa trajetória. Assim, a rastreabilidade bovina fecha o seu ciclo externo e interno, assegurando que o comprador, ao verificar o lote na caixa, acerte o dia exato do abate, a linha que realizou o corte e os parâmetros de temperatura registrados durante toda a estocagem.
A dinâmica da rastreabilidade interna entre recepção, abate, desossa e expedição
Dentro da planta fabril, o maior desafio operacional reside na sala de desossa, setor no qual a carne perde a forma individual da carcaça e passa a ser manipulada em bancadas e esteiras compartilhadas. Para que o controle não se perca nessa transição, o chão de fábrica precisa trabalhar com janelas temporais de corte e bateladas bem definidas. As meias-carcaças entram na sala climatizada em sequências controladas, sendo fatiadas sob marcações que apontam hora, operador e posto de trabalho.
A gestão visual e os sistemas de pesagem dinâmica desempenham um papel vital nessa etapa de fracionamento. Conforme as peças são desossadas e limpas, caçambas e bandejas recebem identificadores temporários que vinculam a porção muscular à carcaça correspondente. Essa rotina impede que aparas e cortes nobres de origens distintas se misturem sem critério, garantindo que o rendimento de corte e a conformidade sanitária permaneçam auditáveis ao longo de todo o percurso.
A consolidação segura da rastreabilidade bovina na expedição e nas câmaras de estocagem exige leitura óptica metódica na formação dos paletes. O controle logístico deve impedir que produtos de datas diferentes sejam agrupados sem uma amarração clara no manifesto de carga. Esse rigor na movimentação final assegura que, diante de qualquer contestação de lote, a equipe saiba com exatidão em qual caminhão e doca de destino aquele produto foi descarregado.
A diferença entre registros estáticos em papel e sistemas de dados integrados
Planilhas de prancheta preenchidas a lápis por operadores ainda resistem em muitas salas de abate, mas representam a maior fonte de vulnerabilidade de um frigorífico. O papel aceita anotações imprecisas, sofre com a umidade intensa das salas de lavagem e depende de digitação manual posterior para alimentar os relatórios da gerência. Durante uma fiscalização sanitária urgente, localizar uma informação em pastas de arquivo físico consome horas valiosas que deveriam ser empregadas na resolução técnica do problema.
Em contrapartida, as soluções digitais de controle de qualidade e rastreabilidade registram as informações no exato instante em que as checagens ocorrem no chão de fábrica. Por meio de inspeções digitais padronizadas e registros integrados aos postos de pesagem, aferição de temperatura e retenção, os dados são capturados sem intermediação subjetiva. Isso reduz drasticamente a adulteração acidental de horários, assegura a aplicação rigorosa das fichas técnicas e elimina discrepâncias entre a conformidade do lote e o que consta no controle de expedição.
Além disso, a integração tecnológica permite o cruzamento instantâneo de indicadores entre setores que antes operavam como ilhas isoladas. A equipe de qualidade não precisa mais telefonar para o encarregado da desossa para checar quais caixas foram processadas após uma oscilação térmica na esteira. O próprio sistema correlaciona os minutos de desvio com os códigos gerados naquele intervalo, consolidando a rastreabilidade bovina como uma base confiável para decisões industriais rápidas e seguras.
Por que a falta de rastreabilidade bovina transforma um incidente isolado em um recall generalizado?
A ausência de rastreamento consistente faz com que o frigorífico perca a fronteira exata entre o produto conforme e o lote com desvio, forçando a contenção ampla por pura falta de evidências auditáveis. Sem dados que comprovem em qual minuto o problema começou e em qual embalagem ele terminou, a autoridade sanitária ou a própria gerência é obrigada a aplicar o princípio da precaução e bloquear dias inteiros de faturamento.
Essa falta de precisão custa milhões de reais em produtos sadios que acabam inutilizados por estarem no mesmo depósito ou por terem sido expedidos na mesma janela logística. O desespero gerado pela incerteza documental paralisa o diálogo técnico com os órgãos de inspeção e com os clientes do varejo.
Sem registros objetivos de separação, a suspeita que recai sobre uma única peça de carne acaba manchando centenas de toneladas. A fábrica entra em modo de emergência, as linhas param para higienização sem foco e a desconfiança toma conta de todos os elos comerciais envolvidos.
Grau de Contenção Conforme a Maturidade de Dados |
||
|---|---|---|
| Dimensão / Critério | Baixa Maturidade | Alta Maturidade
|
| Método de Controle | Papel / Planilhas Isoladas | Rastreabilidade Digital em Tempo Real |
| Evento Inicial | Falha em 1 carcaça | Falha em 1 carcaça |
| Impacto Operacional | Incerteza Operacional | Precisão Cronológica e de Lote |
| Consequência / Ação 1 | Bloqueio preventivo de 3 a 5 dias de abate | Isolamento de apenas 40 caixas específicas |
| Consequência / Ação 2 | Descarte de centenas de toneladas sadias | Desvio controlado para processamento térmico |
| Consequência / Ação 3 | Linhas de desossa totalmente paralisadas | Fábrica continua operando normalmente |
O custo oculto da paralisação de linhas e do descarte de lotes conformes
Quando uma fábrica interrompe as atividades da sala de desossa por conta de um lote sob suspeita, o prejuízo imediato é apenas a ponta do iceberg financeiro. Operadores parados representam um custo de mão de obra direta sem contrapartida de faturamento, enquanto a câmara de resfriamento continua consumindo energia elétrica no limite máximo para manter carcaças retidas. Cada hora de linha ociosa reduz o rendimento operacional da planta e pressiona o custo fixo por quilo produzido.
O descarte desnecessário de carne sadia constitui a perda mais dolorosa para o negócio. Se uma contaminação por corpo estranho ocorre em uma esteira durante vinte minutos, mas a equipe não consegue delimitar quais caixas saíram daquele posto específico, a solução padrão costuma ser condenar toda a produção do turno. Toneladas de carne nobre acabam rebaixadas para graxaria ou descarte térmico, evaporando a margem de lucro que sustentava o resultado da quinzena.
Adicionalmente, há custos logísticos contratuais severos associados à quebra de pedidos programados. Transportadoras cobram diárias de caminhões parados no pátio à espera de liberação documental, e redes de varejo aplicam penalidades pelo atraso nas entregas. A fragilidade operacional na rastreabilidade bovina agrava essas perdas materiais e comerciais, desestruturando o fluxo de caixa de frigoríficos de qualquer porte produtivo.
Pontos cegos comuns na transição entre abate, desossa e expedição
Os maiores vazios de informação dentro de um frigorífico concentram-se nas áreas de transferência física de matéria-prima. Durante a passagem das meias-carcaças das câmaras de resfriamento para os trilhos aéreos da desossa, é comum que operadores alterem a ordem das peças sem registrar a mudança no sistema. Essa alteração na fila de entrada gera uma correspondência incorreta entre o lote sanitário do abate e as caixas que saem no final da linha de corte.
Outro ponto cego crítico localiza-se nas esteiras de aparas e produção de carne moída ou cubos industriais. Enquanto os cortes maiores recebem identificação rápida, fragmentos musculares provenientes de dezenas de carcaças costumam ser reunidos em caçambas genéricas sem identificação de lote vinculada. Se uma dessas peças apresentar desvio de pH ou contaminação biológica, a indústria não consegue identificar os lotes secundários que receberam aquela matéria-prima.
Na expedição, a ausência de conferência óptica automatizada no carregamento dos caminhões completa as vulnerabilidades da planta. Em turnos noturnos acelerados, caixas pertencentes a lotes de teste ou retenções preventivas podem ser embarcadas por engano junto com mercadorias liberadas. Quando a falha é descoberta no centro de distribuição do comprador, o frigorífico se vê forçado a recolher toda a carga daquele veículo por não conseguir comprovar a separação dos produtos.
A perda de confiança dos órgãos fiscalizadores e dos clientes do varejo
A relação entre um frigorífico e os auditores do serviço de inspeção oficial baseia-se na capacidade de comprovação imediata de fatos. Quando o fiscal solicita o histórico de um lote sob suspeita e a empresa demora dias para reunir relatórios dispersos, a autoridade presume desorganização crônica ou omissão deliberada. Essa demora leva à emissão de autos de infração, intensificação de coletas laboratoriais e, nos casos mais graves, à suspensão temporária do selo de inspeção para abate.
No ambiente de negociação com grandes redes varejistas e canais de food service, a insegurança com dados tem um preço comercial definitivo. Compradores corporativos não toleram incidentes de recolhimento que atinjam as gôndolas e exponham suas marcas nas mídias sociais. Se a empresa não demonstra rapidez e precisão para sanar uma inconformidade sem alarde público, o contrato é cancelado e a planta é descredenciada do fornecimento regular.
Recuperar uma reputação abalada por uma crise mal conduzida exige anos de esforço comercial e concessão de descontos expressivos para reabrir portas fechadas. O mercado de carnes opera sob rigoroso escrutínio sanitário, e notícias sobre desvios repercutem com extrema velocidade. Manter um padrão exemplar de rastreabilidade bovina é a salvaguarda que atesta aos clientes que eventuais inconformidades são contidas com rigor técnico e sem colocar em risco a saúde pública.

O que é um recall cirúrgico e como a rastreabilidade bovina torna essa operação possível?
O recall cirúrgico é o procedimento de recolhimento de produtos restrito estritamente às embalagens, cortes e horários que tiveram contato comprovado com uma falha técnica ou contaminação sanitária. A rastreabilidade permite essa contenção focada porque mapeia a cronologia exata dos acontecimentos no piso de fábrica, delimitando com precisão de minutos o lote sob risco.
Em vez de bloquear todo o volume produzido ao longo de um turno, o gestor de qualidade utiliza os dados para apontar que apenas um determinado número de caixas precisa ser segregado. Essa delimitação matemática e temporal poupa as cargas que foram fatiadas antes do desvio ou após a higienização corretiva das máquinas.
Assim, a operação fabril ganha estabilidade para manter as linhas em funcionamento contínuo. Enquanto o lote problemático é retirado do canal de distribuição de forma rápida e controlada, a desossa e a expedição seguem atendendo os demais clientes sem sobressaltos.
| Fluxo Operacional de um Recall Cirúrgico na Planta | |
|---|---|
| Etapa Operacional | Detalhes da Ação e Registro Técnico
|
| 1. Identificação do Desvio | • Alerta microbiológico / Físico registrado no posto de corte B
• Horário: 14h20 | Duração do desvio: 25 minutos |
| 2. Delimitação Precisa via Sistema | • Lote de matéria-prima: #BOV-8841 (3 carcaças específicas)
• Cortes gerados: 42 caixas de Alcatra e Maminha etiquetadas entre 14h20 e 14h45 |
| 3. Ação de Contenção Segregada | • [Bloqueio no WMS] 30 caixas retidas na câmara fria interna
• [Bloqueio Logístico] 12 caixas interceptadas na doca do cliente |
| 4. Continuidade da Produção | • Linha higienizada às 14h46 | Produção liberada a partir das 14h50
• Resultado: 0 horas de fábrica parada e 98% dos pedidos do dia faturados |
Diferença prática entre recolhimento massivo e contenção direcionada por lote
O recolhimento massivo ocorre no escuro, impulsionado pelo desconhecimento da rota interna do produto defeituoso. Quando uma empresa descobre um fragmento plástico em uma bandeja de carne e não sabe quando a lâmina quebrou, ela é obrigada a recolher todas as caixas saídas daquela sala nas últimas quarenta e oito horas. Essa abordagem gera um volume expressivo de devoluções nos depósitos, sobrecarrega o suporte técnico e gera repercussão negativa no mercado.
Já a contenção direcionada por lote apoia-se em evidências documentais e registros precisos de linha. Ao constatar a mesma quebra mecânica, a equipe de manutenção informa o horário exato da última verificação conforme. Cruzando esse intervalo com os horários de etiquetagem, a equipe restringe o problema a trinta ou quarenta caixas específicas. O restante da carga, expedido antes e depois do intervalo delimitado, permanece liberado para faturamento regular.
A eficiência gerada por essa precisão técnica apoia-se na rastreabilidade bovina como ferramenta de preservação operacional. Enquanto a contenção em massa enche os armazéns com mercadorias devolvidas, o bloqueio direcionado resolve o incidente de forma pontual. A confiabilidade da indústria perante os órgãos de fiscalização cresce substancialmente, pois a empresa demonstra total domínio sobre o destino de cada lote que deixa suas bancadas.
Associação direta entre matéria-prima recebida, linha de corte e caixaria final
Para que a contenção focada funcione na prática, o frigorífico precisa construir uma genealogia completa de cada caixa de carne. Isso significa que o código de barras impresso na embalagem externa deve conter a chave de acesso a três variáveis inegociáveis: a origem da carcaça, o número da esteira de desossa e os operadores escalados no turno correspondente. Caso ocorra uma inconformidade biológica detectada em exames laboratoriais, a equipe consulta o sistema e identifica imediatamente a árvore do lote.
Essa correlação evita que cortes diferentes de um mesmo animal fiquem sem monitoramento quando a desossa fragmenta a carcaça. O filé mignon, a costela e as aparas seguem caminhos industriais distintos, mas todos permanecem amarrados ao identificador original. Uma boa estrutura de dados garante que, se o desvio estiver restrito à serra de corte da costela, os demais cortes daquele boi não sejam afetados por retenções cautelares desnecessárias.
O rigor no acondicionamento nas áreas de pesagem secundária impede que peças sem identificação sejam guardadas em caixas com numeração divergente. A disciplina nessa etapa assegura que cada quilo embalado corresponda de forma exata aos dados de rendimento do lote original. Essa sincronia contínua entre a carne física e o registro digital transforma o estoque fabril em um mapa transparente e navegável a qualquer instante.
Critérios técnicos para isolar inconformidades sem interromper o fluxo contínuo da fábrica
A decisão de isolar um lote sem paralisar o abate exige critérios técnicos bem definidos no manual de boas práticas do frigorífico. O primeiro critério é a validação de barreiras sanitárias e pontos críticos de controle (PCCs). Se o desvio identificado não ultrapassou o limite operacional de um ponto crítico específico, a equipe de garantia da qualidade pode segregar apenas as peças processadas naquele posto, autorizando a continuidade das linhas paralelas.
O segundo critério técnico apoia-se na verificação de tempos de contato e ciclos de higienização rápida. Equipamentos modernos contam com rotinas de sanitização localizada que podem ser executadas em intervalos de dez a quinze minutos após a constatação de um desvio. Ao comprovar que a higienização restabeleceu o padrão microbiológico exigido, a gerência industrial tem embasamento técnico para reiniciar a alimentação da esteira sem esperar o término do turno completo.
O terceiro critério envolve o bloqueio lógico no sistema de gerenciamento de armazém (WMS). Assim que o alerta de inconformidade é inserido, o sistema impede eletronicamente a leitura daquelas caixas na expedição. Os operadores ficam impossibilitados de expedir os produtos segregados, garantindo que a rastreabilidade bovina atue como um escudo automatizado para que a fábrica continue operando sem risco de evasão de lotes em quarentena.
Como a rastreabilidade bovina digitalizada funciona no chão de fábrica do frigorífico?
A digitalização da rastreabilidade bovina na indústria de carnes opera por meio da padronização de registros digitais, uso de coletores de dados e geração de etiquetas com códigos bidimensionais distribuídos estrategicamente pelas etapas produtivas. Essa estrutura substitui os apontamentos manuais em planilhas físicas pela coleta estruturada de dados em cada ponto de transformação da carcaça, garantindo consistência às informações registradas pela equipe técnica.
Cada vez que uma peça passa por um posto de pesagem ou sofre uma intervenção de corte, um novo registro digital é vinculado àquela fração de carne. O sistema consolida essas informações em uma base centralizada que processa rendimentos, temperaturas e parâmetros de qualidade em tempo real.
Essa arquitetura elimina a defasagem temporal entre o acontecimento no piso da fábrica e a tomada de decisão da diretoria. Em caso de qualquer desvio, o painel de controle aponta exatamente o ponto da esteira que gerou a falha, permitindo intervenções cirúrgicas imediatas.
Visão Geral da Linha de Processamento e Coleta de Dados |
|||
| Etapa Fabril | Ponto de Coleta de Dados | Tecnologia Empregada | Dado Crítico Vinculado |
| Recepção e Currais | Desembarque de animais | Brincos visuais/RFID e coletores industriais | Lote da fazenda, GTA, idade e pesagem viva |
| Abate e Linha de Sangria | Evisceração e toalete | Terminais industriais e marcas térmicas | Número sequencial do boi, sanidade e horário |
| Tipificação e Câmaras | Classificação de carcaças | Balanças aéreas conectadas e etiquetas resistentes | Peso quente/frio, espessura de gordura e pH |
| Sala de Desossa | Postos de corte e toalete | Balanças de bancada e leitores de código | Rendimento de corte, operador e linha de corte |
| Embalagem Primária/Secundária | Selagem e encaixotamento | Impressoras automáticas e códigos bidimensionais | Lote final, validade e horário exato de embalo |
| Paletização e Expedição | Montagem de paletes e docas | Leitores ópticos e integração com WMS | Destino comercial, nota fiscal e placa do caminhão |
Coleta de dados operacionais em tempo real nos pontos de pesagem, inspeção e corte
A captura de dados no chão de fábrica tem início logo na pesagem e classificação da carcaça na saída da evisceração. O operador registra a massa muscular, a data, o horário exato da checagem e o acabamento de gordura diretamente no coletor industrial. Esse registro digital acompanha a peça ao longo do resfriamento, impedindo que carcaças de propriedades com restrições sanitárias sejam liberadas para linhas de cortes especiais sem validação técnica prévia.
Nas mesas de desossa, a coleta ocorre por meio de rotinas padronizadas em coletores ou tablets industriais operados por toque ou leitura óptica. Ao receber um quarto dianteiro ou traseiro, o operador faz a leitura do lote de origem e inicia a operação. Ao concluir a limpeza e o corte da peça, os dados de peso e conformidade são apontados no sistema, mantendo a amarração direta com a matéria-prima e alimentando os índices de rendimento daquele posto.
O controle de temperatura ao longo de todo o percurso é registrado por meio de checklists digitais periódicos de inspeção. O inspetor de qualidade afere a temperatura da sala e da carne, inserindo os dados nas fichas técnicas padronizadas do aplicativo. Se os valores oscilarem acima dos limites estabelecidos, a rastreabilidade bovina acusa a inconformidade na hora, permitindo que a equipe tome medidas corretivas antes que o lote sofra qualquer degradação.
Padronização e integridade das informações entre diferentes turnos e setores
Um dos maiores desafios da gestão de frigoríficos é garantir que o turno da noite siga exatamente os mesmos critérios de registro e controle adotados pelo turno do dia. A digitalização resolve essa assimetria por meio de fluxos de telas padronizados nos terminais industriais. O operador não consegue avançar a esteira ou emitir etiquetas de caixaria se deixar de preencher campos obrigatórios de checagem sanitária ou se pular a leitura de uma meia-carcaça precedente.
A integridade dos registros fica protegida contra digitações retroativas ou correções mal explicadas no fechamento do dia. Cada entrada no sistema carrega a assinatura digital do operador responsável e a marcação de tempo inviolável. Essa consistência impede que equipes operacionais mascarem pequenos atrasos de linha ou desvios de processo, trazendo transparência para as reuniões de alinhamento entre as gerências de produção e de garantia da qualidade.
Essa padronização também facilita a rotação de funções na fábrica sem perda de acurácia de dados. Como a interface dos coletores e balanças segue uma lógica intuitiva e idêntica em todos os setores, novos operadores assimilam a rotina de conferência com rapidez. O resultado é uma base de informações uniforme, na qual auditores internos e externos navegam sem encontrar divergências de vocabulário ou falhas de preenchimento entre diferentes épocas do ano.
Vinculação do histórico zootécnico e sanitário ao código do produto final
A caixa de papelão que sai da fábrica de carnes não carrega apenas frações musculares; ela transporta um conjunto consistente de informações auditáveis. Por meio do código impresso na etiqueta externa, o sistema consegue puxar instantaneamente o histórico da fazenda de procedência do gado. Detalhes sobre vacinações obrigatórias, tempo de carência de medicamentos veterinários e conformidade socioambiental da propriedade ficam vinculados àquela mercadoria de modo definitivo.
Essa amarração zootécnica protege a indústria contra ocorrências de resíduos químicos ou defensivos acima dos limites máximos tolerados. Se uma carga for submetida a análises toxicológicas laboratoriais em um porto de destino, a fábrica identifica quais lotes de animais compuseram aquela produção e apresenta os laudos veterinários de entrada correspondentes. Não há espaço para dúvidas sobre a conformidade da matéria-prima empregada.
Ao consolidar a rastreabilidade bovina como canal de ligação direta entre o campo e a embalagem, a indústria viabiliza a valorização comercial de seus cortes nobres. Mercados compradores exigentes pagam bonificações por produtos de animais jovens, criados a pasto ou com padrões raciais definidos. A comprovação documental dessas características consolida parcerias sólidas e blinda o frigorífico contra contestações de origem e especificações.
Como a rastreabilidade bovina reduz o tempo de resposta em auditorias e crises sanitárias?
A velocidade de resposta em situações de crise depende da capacidade de tabular e apresentar dados em minutos, e não em semanas. A rastreabilidade bovina digitalizada e estruturada substitui a busca manual por canhotos de papel pela execução de consultas diretas no banco de dados da fábrica. Quando a auditoria sanitária solicita a comprovação da cadeia de frio de um lote suspeito, o relatório completo é gerado na tela com poucos cliques.
Essa agilidade reduz o tempo médio de resposta de três a quatro dias úteis para menos de vinte minutos durante uma fiscalização presencial. Esse ganho de produtividade investigativa tranquiliza os auditores do Ministério da Agricultura e Pecuária (MAPA), afastando a hipótese de interdição cautelar da planta.
O tempo poupado na coleta de evidências permite que a diretoria e os especialistas técnicos concentrem as suas energias na resolução do problema físico em si. Com os relatórios de rastreamento direto e reverso em mãos, as decisões deixam o terreno da incerteza e passam a ter base técnica sólida.
Diagrama de Fluxo de Rastreamento: Direto vs. Reverso |
||
|---|---|---|
| Sentido do Fluxo | Objetivo Operacional | Sequência de Rastreamento (Passo a Passo)
|
| Rastreamento Direto
(Forward Tracking) |
Identificar todos os destinos e clientes a partir de uma matéria-prima suspeita na fábrica. |
|
| Rastreamento Reverso
(Backward Tracking) |
Reconstruir a cadeia e a origem completa a partir de uma caixa com avaria notificada no varejo. |
|
Rastreamento reverso: do código na gôndola até o lote exato de carcaças processadas
O rastreamento reverso é ativado no momento em que uma notificação de inconformidade chega da ponta final do mercado, seja por meio de um supermercado ou de um cliente internacional. O código da etiqueta da caixa avariada é inserido no sistema industrial, desencadeando uma varredura retrospectiva imediata. O software identifica o segundo em que a etiqueta foi impressa, a esteira de saída e o operador logístico que realizou o fechamento da embalagem.
A partir desse ponto, a reconstituição documental avança até a sala de corte. O sistema identifica a meia-carcaça que abastecia aquela bancada nos minutos anteriores ao embalo da peça, revelando o número do gancho de abate e a data em que o animal foi processado. Se a reclamação envolver presença de hematoma profundo ou alteração de aspecto, a gerência técnica consulta a ficha de inspeção e os registros de tipificação preenchidos no momento do abate para atestar o padrão original da peça.
Por fim, a rastreabilidade bovina estende esse vínculo documental até a fazenda fornecedora, indicando o número do lote de compra e a Guia de Trânsito Animal associada. Esse histórico completo permite que a indústria identifique se o problema relatado no varejo é fruto de manejo inadequado de transporte do gado ou se decorreu de falhas de estocagem na própria loja compradora, resguardando o frigorífico de custos indevidos.
Rastreamento direto: identificação imediata de todos os destinos de um lote sob suspeita
O movimento inverso, denominado rastreamento direto, ocorre quando o alerta sanitário nasce dentro dos muros da própria fábrica. Se um teste de controle de qualidade indicar presença de contaminação microbiológica em uma carcaça após o seu desmembramento na desossa, a equipe precisa agir com extrema rapidez para saber onde foram parar todas as partes daquele animal específico. Não há tempo para conferir relatórios em papel ou ligar para transportadoras.
Nesse contexto crítico, a agilidade proporcionada pela rastreabilidade bovina cruza o identificador da carcaça com as caixas faturadas naquela mesma janela de produção. Em poucos minutos, a tela lista cada palete montado e o veículo correspondente. Caso a carga ainda esteja em trânsito rodoviário, a central logística emite ordem de retenção preventiva antes mesmo de o caminhão descarregar nas docas do comprador.
Essa ação rápida impede que produtos fora dos padrões alcancem as gôndolas de venda, o que transformaria uma falha interna em um incidente público de proporções desastrosas. Isolar e recolher embalagens que ainda estão em poder da frota ou nas áreas de transbordo é um processo operacional seguro. Recolher produtos já distribuídos aos consumidores finais impõe custos altíssimos de comunicação e indenizações.
Geração de relatórios auditáveis para atendimento célere ao MAPA e clientes
Durante uma auditoria do serviço veterinário oficial, a segurança demonstrada pela equipe de qualidade depende da rapidez com que as evidências são fornecidas. Fiscais do MAPA não toleram hesitação quando solicitam balanços de massa, mapas de temperatura de câmaras ou registros de manutenção preventiva de serras de corte. A geração instantânea de relatórios digitais comprova que a fábrica opera sob controle contínuo e obedece aos planos de contingência homologados.
Os relatórios emitidos de forma automatizada cruzam entradas de matéria-prima com saídas de produtos acabados, provando que não houve desvio de peso ou substituição irregular de carne durante o processo industrial. Essa consistência matemática afasta suspeitas de fraude econômica ou mistura de matérias-primas de espécies diferentes, ponto de vigilância permanente das auditorias internacionais de exportação.
Clientes corporativos do setor de alimentação também realizam auditorias frequentes para homologar plantas parceiras. Ao receberem cadernos de qualidade eletrônicos com histórico transparente de desvios solucionados, esses compradores ampliam seu volume de pedidos com o frigorífico. A gestão documental eficiente deixa de ser uma obrigação regulatória e atua diretamente na atração e retenção de contratos rentáveis.
Quais são os pilares da rastreabilidade bovina para garantir a conformidade e a segurança do alimento?
Os pilares fundamentais da rastreabilidade bovina voltada à conformidade fabril sustentam-se no controle rígido de pontos críticos de processo, na gestão sistemática de desvios operacionais e na integridade absoluta dos registros documentais gerados na planta. Esses três eixos asseguram que a segurança do alimento não dependa de sorte ou de iniciativas individuais esporádicas.
Essa estrutura operacional exige o monitoramento rigoroso de parâmetros de processo, impedindo que carnes expostas a riscos sanitários ultrapassem as fronteiras das áreas de retenção. Paralelamente, o tratamento imediato de não conformidades garante a eliminação das causas-raiz antes que elas se espalhem por outros turnos.
A confiabilidade documental assegura que cada ação técnica executada no chão de fábrica fique gravada de forma inviolável. Juntos, esses pilares sustentam uma rotina produtiva industrial disciplinada e pronta para responder a qualquer auditoria de qualidade.
Monitoramento contínuo de parâmetros de qualidade e boas práticas de fabricação
A segurança do alimento na indústria frigorífica começa com a padronização dos limites críticos operacionais em cada etapa do fluxo. Isso envolve o controle rigoroso da temperatura ambiente nas salas de corte, que deve ser mantida obrigatoriamente abaixo de 10 a 12 graus Celsius para impedir a multiplicação de bactérias deteriorantes e patogênicas. Sensores digitais interligados monitoram esse ambiente sem interrupção, emitindo avisos imediatos caso os trocadores de calor apresentem perda de eficiência.
Outro parâmetro de qualidade inegociável é o tempo de exposição da carne entre a desossa e a entrada no túnel de congelamento rápido ou nas câmaras de resfriamento secundário. O acúmulo desordenado de caixas nas esteiras de transporte eleva a temperatura interna dos cortes, comprometendo a vida de prateleira e a textura do produto. A medição contínua e a associação desses tempos ao lote do produto garantem que carnes que excederam o tempo seguro de esteira sejam reavaliadas antes do embarque.
A higiene dos manipuladores, a esterilização de lâminas em água a mais de 82 graus Celsius e o cumprimento dos procedimentos operacionais compõem essa rotina. A sustentação da rastreabilidade bovina integra essas variáveis a cada batelada de corte produzida. Quando esses controles operam de modo sincronizado no chão de fábrica, os índices de contaminação reduzem substancialmente, garantindo estabilidade ao processo.
Controle sistemático de não conformidades ao longo de cada etapa do processamento
Desvios operacionais acontecem até nas plantas mais modernas do mundo. A diferença entre o sucesso e o colapso sanitário está na velocidade do tratamento dessas falhas. O controle sistemático exige que qualquer operador do chão de fábrica tenha a autonomia de sinalizar uma não conformidade no terminal mais próximo. Se uma faca quebra ou se uma carcaça cai da nória e toca o piso, o protocolo de segregação deve ser iniciado de forma imediata.
A peça afetada é transferida fisicamente para a linha de descarte ou toalete sanitário, e o seu código recebe um bloqueio eletrônico instantâneo no sistema central. Esse comando impede que a carcaça seja reintroduzida por engano na esteira principal por outro funcionário que desconheça o incidente. A reclassificação da peça exige a validação formal do encarregado de qualidade, que registra a justificativa técnica para o reprocessamento ou condenação final.
Esse tratamento sistemático inclui a investigação da causa-raiz do problema. A equipe técnica analisa se a quebra de uma lâmina ocorreu por fadiga de material, falta de afiação ou erro de posicionamento do operador na mesa de corte. Ao documentar e solucionar a causa de origem, a fábrica impede que desvios isolados se repitam ao longo da semana, estancando prejuízos antes que eles atinjam proporções críticas.
Histórico documental seguro e sem margem para fraudes ou falhas manuais de registro
A validade legal e sanitária da produção de um frigorífico apoia-se na robustez das evidências que ele apresenta aos órgãos públicos e aos mercados internacionais. Registros gerados automaticamente por balanças industriais, leitores de código e sensores de temperatura contam com trilhas de auditoria digital. Nenhuma alteração de data, peso ou classificação pode ser feita sem que o sistema registre quem solicitou a modificação, o horário da intervenção e o motivo do ajuste.
A segurança desse histórico documental combate desvios internos e evita inconsistências cadastrais entre o produto embalado e a documentação fiscal de saída. Com controles informatizados, o frigorífico comprova que cada corte atende aos padrões de peso e tipificação exigidos pelos clientes, afastando suspeitas de incorreções técnicas ou operacionais no beneficiamento da carne.
Essa consistência documental protege a operação frigorífica perante auditorias e disputas regulatórias complexas. Com a rastreabilidade bovina operando sobre dados eletrônicos invioláveis, a empresa dispõe de respaldo jurídico sólido e transparência contínua, fatores que também facilitam negociações financeiras, apólices de seguro com coberturas adequadas e parcerias comerciais perenes.
Como implementar a rastreabilidade bovina na rotina industrial sem gerar atritos na operação?
A implementação da rastreabilidade bovina deve ser planejada para fluir junto com a cadência natural do abate e da desossa, sem impor paradas desnecessárias ou burocracia excessiva aos operários da linha. Para que o projeto tenha sucesso, a tecnologia precisa se adaptar às particularidades ergonômicas e ambientais do frigorífico, e não o oposto.
Essa transição começa com um mapeamento meticuloso das rotinas de movimentação de carne para posicionar terminais e leitores onde eles não atrapalhem a circulação de carrinhos e bandejas. Além disso, o envolvimento e treinamento constante dos operadores de piso transforma a cultura de preenchimento de formulários em uma atitude de orgulho pelo padrão de entrega da fábrica.
Por fim, a compatibilização das rotinas com a expedição e o transporte garante que o controle chegue até as portas dos caminhões sem retardar as saídas programadas. Uma implementação inteligente respeita o ritmo da indústria e demonstra ganhos práticos desde o primeiro turno de funcionamento.
Cronograma Estruturado de Implementação em Frigoríficos |
||
|---|---|---|
| Período | Fase do Projeto | Entregas e Ações Operacionais
|
| Semanas 01 a 04 | Mapeamento e Diagnóstico |
|
| Semanas 05 a 08 | Infraestrutura e Piloto |
|
| Semanas 09 a 12 | Capacitação e Transição |
|
| Semana 13 em diante | Governança e Operação Plena |
|
Mapeamento de gargalos de registro e fluxo de matéria-prima na planta
Antes de iniciar a transição digital na fábrica, a equipe de engenharia e qualidade precisa acompanhar a rotina real do piso de produção para mapear a jornada física da carne. Em muitas plantas, o gargalo não reside na velocidade da faca, mas no tempo que o operador despende preenchendo formulários em pranchetas ou conferindo canhotos de papel molhados. A integração eficaz da rastreabilidade bovina depende de posicionar os postos de leitura e registro onde eles acompanhem o fluxo produtivo, sem gerar filas ou atrasos na esteira.
O diagnóstico deve identificar os pontos críticos de separação e agrupamento de matéria-prima. Zonas onde cortes de diferentes bancadas convergem para a mesma seladora a vácuo exigem rotinas claras de checagem digital para que carnes de lotes distintos não sejam embaladas sob a mesma identificação sem o devido registro. Fichas de inspeção claras e fluxos de tela sequenciais orientam o operador a validar a etiqueta antes de avançar a embalagem.
Também é fundamental considerar as condições severas de umidade e frio das salas frigoríficas ao selecionar os dispositivos móveis. Tablets e coletores de dados devem contar com capas de proteção industrial e telas operáveis mesmo em contato com umidade ou luvas de trabalho. Equipamentos adequados à rotina frigorífica evitam interrupções por falhas de aparelho e garantem que o time de qualidade mantenha os registros sempre em dia.
Capacitação de operadores e rotinas simples de validação em postos de checagem
A tecnologia mais avançada perde toda a utilidade se o operador de linha considerá-la um obstáculo ao cumprimento de suas metas operacionais. A capacitação na indústria deve ir além do manuseio de botões, esclarecendo como o preenchimento correto evita descartes em massa e protege a sustentabilidade do negócio. Quando os colaboradores entendem que a precisão de cada registro preserva o trabalho de todos, a adesão aos postos de controle cresce de maneira sólida.
As interfaces dos terminais de checagem devem ser objetivas e adaptadas à dinâmica fabril. Em vez de telas repletas de menus desnecessários, o operador precisa de botões amplos, contrastes visuais nítidos e comandos acionáveis com luvas de malha de aço. A validação de uma leitura ou pesagem precisa acontecer em fração de segundos, sem prejudicar o manuseio dos cortes na bancada.
A consolidação diária da rastreabilidade bovina requer rotinas de validação no início de cada jornada de abate. O encarregado do posto verifica em poucos minutos a calibração de balanças e a conectividade dos leitores ópticos antes de liberar a entrada das primeiras carcaças. Esse cuidado operacional previne que falhas de hardware gerem lotes órfãos de dados, eliminando retrabalhos documentais no final do turno.
Integração da rastreabilidade aos processos diários de expedição e logística de saída
O elo final do processo industrial acontece nas docas de carregamento, onde a urgência dos horários de transporte costuma criar brechas de controle perigosas. A expedição não pode operar de forma isolada, apenas despachando mercadorias. Ela deve funcionar como o filtro validador de toda a cadeia produtiva anterior. A rotina digital de expedição impede que qualquer palete seja embarcado se houver pendências de conformidade ou inconsistências na identificação do lote.
Durante o carregamento do baú refrigerado, a equipe utiliza coletores móveis para realizar a bipagem e conferência das etiquetas das caixas ou paletes. O sistema confronta os dados da leitura com as especificações do pedido de venda e os laudos de liberação da qualidade. Se o operador tentar carregar uma caixa pertencente a um lote em quarentena ou com inspeção sanitária reprovada, o sistema emite um alerta imediato na tela e impede a inclusão do item no manifesto de carga.
Essa disciplina operacional elimina erros manuais de embarque, reduzindo o tempo de espera dos caminhões e resguardando a integridade comercial da empresa. O motorista parte para a entrega com a nota fiscal e o relatório de rastreamento perfeitamente sincronizados com o conteúdo físico do veículo, assegurando que o frigorífico tenha o controle absoluto de tudo o que saiu de suas instalações.
Como a rastreabilidade bovina protege a margem operacional e fortalece a relação comercial?
A rastreabilidade bovina protege a lucratividade ao evitar os custos exorbitantes de devoluções maciças, indenizações comerciais e descarte de produtos sadios em momentos de crise. Quando a empresa consegue delimitar incidentes sanitários a volumes mínimos, a margem bruta da operação permanece protegida contra surpresas financeiras que costumam arruinar os balanços anuais de frigoríficos mal preparados.
No campo comercial, a comprovação inequívoca da origem e da conformidade da carne abre portas para os contratos de fornecimento mais exigentes e rentáveis do mercado. Redes globais de supermercados e cadeias de restaurantes de grande porte priorizam indústrias que oferecem transparência informativa total em suas notas de entrega.
Além disso, a capacidade de rastrear a matéria-prima prepara a empresa para as crescentes regulamentações de controle ambiental e bem-estar animal exigidas pelos países compradores mais ricos. O controle documental transforma-se, assim, em uma poderosa alavanca de vendas para o frigorífico.
Minimização do impacto financeiro decorrente de devoluções e desvios de processo
Devoluções de mercadorias representam uma das maiores fontes de sangria financeira na indústria frigorífica. O recolhimento de um lote entregue no varejo envolve transporte rodoviário refrigerado, manuseio de armazém, custos administrativos e, com frequência, a perda total do produto por vencimento de prazos comerciais. Sem registros analíticos de linha, reclamações parciais se transformam em cancelamentos de cargas completas de altíssimo custo.
Com dados de rastreamento consolidados, o frigorífico consegue isolar as caixas que realmente apresentaram inconformidades técnicas. Em vez de descartar um caminhão frigorífico inteiro carregado com toneladas de proteína animal, a indústria restringe a devolução às unidades produzidas durante o intervalo do desvio. Os demais paletes permanecem estocados ou à venda normalmente, preservando grande parte do faturamento da entrega.
O controle sobre a rastreabilidade bovina também otimiza a contenção de falhas operacionais rotineiras nas salas de porcionamento. Se um maquinário de fatiamento descalibrar e despadronizar os cortes, a equipe detecta o desvio em tempo real, limitando a intervenção corretiva a poucas peças. Isso reduz o desperdício de matéria-prima nobre e assegura o rendimento financeiro planejado para cada lote abatido.
Transparência de ponta a ponta como argumento de venda para canais de alta exigência
Grandes corporações do setor de alimentação operam sob o constante receio de vincular suas marcas a recalls públicos ou irregularidades sanitárias. Para essas redes varejistas e cadeias de restaurantes, o valor da arroba ou o preço de tabela do quilo da carne não são os únicos fatores decisivos de compra. A governança de dados da indústria, a agilidade técnica de contenção e o histórico auditável do frigorífico definem a contratação de fornecedores de grande porte.
Apresentar relatórios de processamento detalhados confere vantagem competitiva à equipe comercial da indústria. Nas rodadas anuais de negociação, o frigorífico comprova que sua carne conta com um padrão elevado de controle sanitário e industrial, difícil de ser alcançado por plantas que ainda utilizam métodos manuais. Esse diferencial de conformidade sustenta preços mais saudáveis e contratos contínuos de fornecimento.
Marcas próprias desenvolvidas pelo varejo dependem diretamente dessa segurança documental. Nenhuma rede de supermercados coloca sua identidade em cortes embalados sem a certeza contratual de que cada porção pode ser rastreada até o minuto de seu corte. Essa cooperação informativa consolida relações comerciais estáveis e cria barreiras sólidas contra a concorrência indiferenciada.
Preparação estratégica da indústria para exigências de conformidade socioambiental e origem
O mercado global de carnes passa por transformações regulatórias severas, com destaque para normas de controle ambiental como o regulamento contra desmatamento da União Europeia (EUDR). Compradores de alta rentabilidade exigem a comprovação de que o gado não teve origem em áreas de desmatamento ilegal ou com pendências socioambientais. Empresas que não apresentam evidências auditáveis perdem o acesso a esses destinos comerciais de forma irreversível.
A modernização técnica da rastreabilidade bovina une as coordenadas geográficas das fazendas parceiras às etapas de processamento e estocagem industrial. Essa amarração automatizada permite que o produto final chegue às alfândegas com documentação auditável de conformidade ambiental já associada ao lote de caixas. A liberação de cargas se torna mais rápida, reduzindo custos portuários e evitando retenções burocráticas nas fronteiras.
No mercado nacional, a demanda por transparência na cadeia produtiva também avança com rapidez entre consumidores conscientes. Rótulos informativos que comprovam procedência, manejo responsável e respeito às normas de segurança agregam valor percebido ao produto nas gôndolas. Ao organizar suas linhas fabris para entregar dados autênticos e rastreáveis, a indústria de carnes fortalece sua presença comercial e garante rentabilidade duradoura.
FAQ: Perguntas frequentes sobre rastreabilidade bovina e gestão de recalls
Qual é o principal benefício da rastreabilidade bovina na gestão de recalls industriais?
O principal benefício da rastreabilidade bovina na gestão de recalls industriais é a capacidade de delimitar e isolar exclusivamente as embalagens, cortes e lotes que sofreram desvios sanitários ou mecânicos. Essa precisão de dados impede que o frigorífico precise descartar toneladas de carne sadia ou interromper o funcionamento das linhas contínuas de abate e desossa durante a contenção de um incidente.
Como a rastreabilidade bovina evita o recolhimento indevido de lotes conformes?
A rastreabilidade bovina evita o recolhimento indevido de lotes conformes ao correlacionar, em tempo real, registros de pesagem, horários de esteira, identificação de carcaças e postos de corte. Com essa base documental, a garantia da qualidade comprova tecnicamente aos fiscais e compradores que os lotes vizinhos foram processados antes ou depois da falha operacional, demonstrando a ausência de contaminação cruzada.
Qual é a diferença entre rastreabilidade bovina de campo e rastreabilidade na indústria?
A diferença entre rastreabilidade bovina de campo e rastreabilidade na indústria está no escopo e no objeto de controle de cada etapa da cadeia. Enquanto a rastreabilidade de campo monitora o animal vivo na fazenda (com foco em vacinas, manejo sanitário, genealogia e Guias de Trânsito Animal), a rastreabilidade industrial gerencia a transformação da matéria-prima dentro da fábrica, vinculando carcaças, cortes desossados, caixarias e paletes aos seus respectivos lotes de produção e expedição.
Como funciona o rastreamento reverso no tocante à rastreabilidade bovina?
O rastreamento reverso no tocante à rastreabilidade bovina funciona reconstruindo todo o histórico fabril e agropecuário a partir do código de barras ou matriz bidimensional da embalagem encontrada no ponto de venda. Ao consultar o identificador da caixa, o sistema recupera a hora exata da pesagem, a linha de desossa responsável, a meia-carcaça de origem e a Guia de Trânsito Animal (GTA) da fazenda fornecedora em poucos minutos.
Em quanto tempo a rastreabilidade bovina deve permitir o isolamento de um lote sob suspeita?
A rastreabilidade bovina deve permitir o isolamento físico e lógico de um lote sob suspeita em um prazo de dez a vinte minutos após a confirmação do desvio sanitário ou operacional. Esse intervalo ágil é o padrão necessário para emitir ordens de bloqueio no armazém (WMS), impedir que caminhões em trânsito descarreguem nos clientes e atender às exigências de pronta resposta das autoridades fiscalizatórias.
Quais dados industriais são essenciais para uma rastreabilidade bovina eficiente contra recalls?
Os dados industriais essenciais para uma rastreabilidade bovina eficiente contra recalls englobam o número do lote de recebimento dos animais, o código sequencial da carcaça no abate, os registros de temperatura em câmara, a identificação da bancada de desossa, a matrícula do operador, o horário de selagem da embalagem, o lote de caixaria no palete e a nota fiscal com o manifesto de carga da expedição.
A rastreabilidade bovina em planilhas ou papel ainda é aceitável em cenários de recall?
A rastreabilidade bovina baseada em planilhas manuais ou formulários de papel não é mais considerada aceitável em cenários modernos de recall devido à sua lentidão crítica e alta vulnerabilidade a falhas humanas. Registros físicos demandam horas para consolidação documental, são suscetíveis a extravios na umidade do frigorífico e não oferecem a segurança de dados auditáveis exigida por auditorias internacionais e pelo Ministério da Agricultura.
De que maneira a rastreabilidade bovina se relaciona com as exigências do MAPA?
A rastreabilidade bovina relaciona-se com as exigências do Ministério da Agricultura e Pecuária (MAPA) ao fornecer a base de evidências técnicas para o cumprimento dos programas de autocontrole e do Regulamento de Inspeção Industrial e Sanitária de Produtos de Origem Animal (RIISPOA). A capacidade de comprovar a origem, os limites críticos de temperatura e a destinação de lotes de forma imediata evita autuações fiscais e a interdição cautelar das linhas de produção.
Como a rastreabilidade bovina contribui para a contenção de contaminações microbiológicas?
A rastreabilidade bovina contribui para a contenção de contaminações microbiológicas ao cruzar os intervalos de tempo de falhas em pontos críticos de controle (como oscilações térmicas ou quebras de esterilizadores) com os lotes que transitaram pelo setor afetado. Esse mecanismo gera o bloqueio automático de todas as peças manipuladas naquele intervalo específico, impedindo que patógenos avancem para as caixas de produto acabado e cheguem ao consumidor.
Qual é o primeiro passo para modernizar a rastreabilidade bovina em uma planta frigorífica?
O primeiro passo para modernizar a rastreabilidade bovina em uma planta frigorífica é realizar um diagnóstico detalhado dos gargalos de fluxo e dos pontos cegos de registro entre a recepção de animais e as docas de expedição. Esse mapeamento identifica onde as trocas manuais de dados atrasam a operação, permitindo dimensionar sensores, balanças conectadas e leitores industriais nos pontos exatos de corte sem gerar atrito na rotina do chão de fábrica.